
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-09 Herkunft:Powered


Der Gedanke, Metall auf Maschinen zu schneiden, die traditionell für Holz und Kunststoff gebaut werden, ist in der Industrie oft mit Skepsis verbunden. Allerdings ist die Bearbeitung von Aluminium durchaus möglich, wenn die Ausrüstung strenge mechanische Grenzwerte erfüllt. Man kann eine leichte Maschine einfach nicht wie eine Industriemühle behandeln. Die Verwendung einer leistungsschwachen oder schlecht konstruierten Oberfräse für Metall führt zu starkem Rattern des Werkzeugs, gebrochenen Schaftfräsern, zerstörten Werkstücken und ungültigen Garantien. Die Physik der Metallzerspanung erfordert eine hohe Steifigkeit und spezifische Spindeleigenschaften. Dieser Leitfaden bietet einen evidenzbasierten Rahmen für die Bewertung und Auswahl eines zuverlässigen CNC-Fräser-Aluminium- Setups. Es hilft Ihnen, Produktionskapazitäten, Skalierbarkeit und ROI in Einklang zu bringen, ohne auf übertriebene Herstellerbehauptungen hereinzufallen. Sie werden genau entdecken, was eine leistungsstarke Maschine von einem Hobbyspielzeug unterscheidet. Wir kümmern uns um Rahmenkonstruktion, Spindelleistungskurven und obligatorische Kühlsysteme, um sicherzustellen, dass Ihre nächste Investition präzise, wiederholbare Ergebnisse liefert.
Steifigkeit ist nicht verhandelbar: Portalflexibilität und mangelnde Maschinenmasse sind die Hauptursachen für Fehler beim Schneiden von Aluminium; Es sind schwere Stahl- oder Gussrahmen erforderlich.
Spindelspezifikationen sind wichtig: Das Schneiden von Aluminium erfordert ein hohes Drehmoment bei niedrigeren Drehzahlen (typischerweise 10.000–18.000 U/min) und nicht die ultrahohen Drehzahlen, die für Holz verwendet werden.
Kühlung ist zwingend erforderlich: Ohne kontinuierliche Nebelschmierung und aggressive Spanabfuhr schmilzt Aluminium und verschweißt sich durch Reibschweißen mit dem Schneidwerkzeug.
Die Achsenkonfiguration bestimmt die Anwendung: Wählen Sie ein 3-Achsen-System für flache Platten und ein 4-Achsen-System für Extrusionen oder komplexe geometrische Teile.
Erfolgreiches Aluminiumfräsen erfordert das Erreichen spezifischer mechanischer Benchmarks. Definieren Sie, was einen erfolgreichen Betrieb in Ihrer Werkstatt ausmacht, bevor Sie Maschinen bewerten. Sie müssen bei großen Blechen eine gleichbleibende Maßgenauigkeit erreichen. Die Maschine muss direkt vom Tisch aus eine akzeptable Oberflächengüte erzeugen. Schließlich benötigen Sie eine vorhersehbare Werkzeugstandzeit. Wenn ein Setup jede Stunde teure Schaftfräser verschlingt, werden Ihre Gewinnspannen schnell zerstört.
Der Markt ist derzeit mit Desktop-Maschinen überschwemmt, die behaupten, sie könnten Metall verarbeiten. Diese „Hobbymaschinen“ fallen bei der kontinuierlichen Aluminiumproduktion meist aus. Erklären Sie, warum dies geschieht: Aluminium-Strangpressrahmen verfügen einfach nicht über die erforderliche physikalische Masse, um Vibrationen zu dämpfen. Wenn ein Hartmetallbohrer auf Metall trifft, erzeugt er intensive Resonanzfrequenzen. Ohne einen schweren Rahmen, der diese Energie aufnimmt, wackelt die Maschine unkontrolliert. Diese Mikrovibration macht sich als Werkzeugrattern bemerkbar. Rattern zerstört die Schneidkante und ruiniert Ihr Material.
Materialspezifika sind ebenso wichtig wie die Steifigkeit der Maschine. Beachten Sie kurz, dass sich nicht jedes Aluminium beim Fräsen gleich verhält. Beispielsweise lässt sich 6061-T6-Aluminium bemerkenswert gut bearbeiten. Es zerkleinert sauber und leitet die Wärme effektiv ab. Im Gegensatz dazu können sich weichere Legierungen wie 5052 unglaublich gummiartig anfühlen. Gummiartige Materialien bleiben an der Schneidnut haften. Sie müssen Ihre grundlegenden Maschinenanforderungen abhängig von der genauen Legierung anpassen, die Sie schneiden möchten. Die Verarbeitung gummiartiger Legierungen erfordert im Vergleich zu härteren Legierungen für die Luft- und Raumfahrtindustrie überlegene Schmiersysteme und hochspezialisierte Werkzeuge.
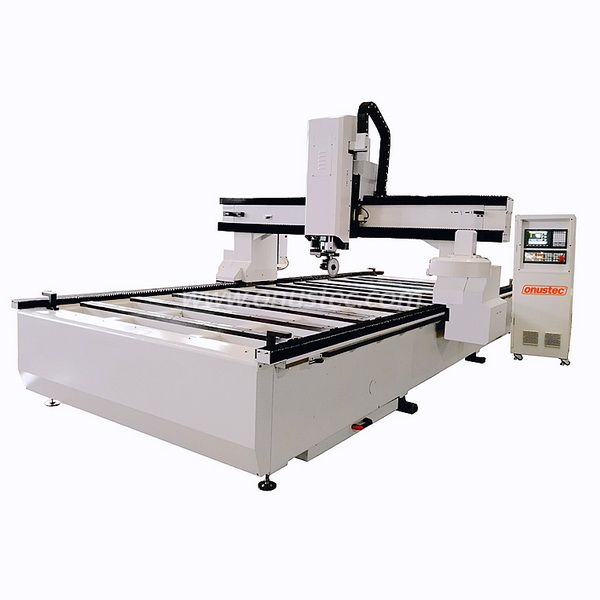
Die Rahmenkonstruktion dient als Rückgrat jedes zuverlässigen Routingsystems. Wir empfehlen dringend, die Rahmenkonstruktion gründlich zu prüfen, bevor Sie eine Bestellung unterzeichnen. Sie benötigen geschweißte Stahl- und Gussportale. Sie bieten die für die Metallbearbeitung erforderliche immense Dichte. Vergleichen Sie dies mit verschraubten Aluminiumrahmen. Verschraubte Rahmen verlieren mit der Zeit ihre strukturelle Integrität. Durch die ständige Belastung beim Fräsen von Aluminium lösen sich langsam die Schrauben, was Ihre Kalibrierung ruiniert.
Bewerten Sie anschließend sorgfältig die Antriebsmechanik. Suchen Sie nach Präzisions-Kugelumlaufspindeln auf allen Achsen für Maschinen mit kleinerem Platzbedarf. Bei größeren Formaten bieten High-End-Schrägzahnstangensysteme eine hervorragende Leistung und Wiederholgenauigkeit. Wählen Sie diese immer gegenüber Standard-Riemenantrieben. Riemenantriebe dehnen sich bei hoher Schnittbelastung. Diese Dehnung führt zu einem Spiel, wodurch Ihre Fähigkeit, enge Toleranzen einzuhalten, völlig außer Kraft gesetzt wird.
Die Spindelleistung bestimmt Ihre Schneideffizienz. Wir legen die Mindestanforderungen an die Spindel bei einer Mindestkapazität von 3 kW (4 PS) für die kommerzielle Produktion fest. Alles andere mangelt an der nötigen rohen Kraft, um effizient durch Metall zu dringen. Das Aufrüsten auf eine Spindel mit 5 kW oder mehr bietet einen sichereren Puffer für den Dauerbetrieb.
Erklären Sie hier, wie wichtig ein konstantes Drehmoment bei niedrigeren Drehzahlen ist. Holzfräsen erreichen eine Höchstgeschwindigkeit von 24.000 U/min. Allerdings erfordert das Fräsen von Aluminium die Aufrechterhaltung aggressiver Spanlasten ohne Abwürgen. Sie lassen die Spindel zwischen 10.000 und 18.000 U/min laufen. Wenn die Spindel bei diesen niedrigeren Drehzahlen an Drehmoment verliert, reibt der Bohrer am Metall, anstatt es zu zerschneiden. Durch diese Reibung entsteht extreme Hitze. Die Aufrechterhaltung eines konstanten Drehmoments gewährleistet eine gleichmäßige Spanabfuhr.
Aluminium schmilzt unter Reibung schnell. Erläutern Sie die Notwendigkeit von Mindestmengenschmierung (MMS) oder Mikrotropfennebelsystemen. Ohne Schmierung verschweißen sich heiße Späne wieder mit dem Schaftfräser. Dieses Phänomen wird als Chip-Rewelding bezeichnet. MMS-Systeme verhindern dies, indem sie einen stark zerstäubten Schneidflüssigkeitsnebel direkt auf die Schneidzone auftragen.
Besprechen Sie auch den Druckluftbedarf. Sie müssen kontinuierlich mit Hochdruckluft strahlen, um den Schnittweg freizumachen. Wenn der Bohrer alte Späne nachschneidet, ist ein Werkzeugbruch fast garantiert. Eine eigene Luftleitung, die direkt auf den Werkzeugweg zeigt, ist zwingend erforderlich.
Spindeltyp | Drehmoment bei niedriger Drehzahl (10.000–15.000) | Eignung für die Aluminiumfräsung |
|---|---|---|
Standard-Holzspindel (hohe Drehzahl) | Niedrig | Schlecht – neigt zum Abwürgen und Verbrennen von Werkzeugen |
Elektrospindel mit konstantem Drehmoment | Hoch | Hervorragend – Hält die Spanlast effizient aufrecht |
Riemengetriebene VMC-Spindel | Sehr hoch | Overkill – Auf großen Routern normalerweise nicht verfügbar |
Die Wahl eines 3-Achsen-CNC-Fräsbearbeitungszentrums für Aluminium eignet sich am besten für die Bearbeitung von Standard-Flachblecharbeiten. Es profiliert, bohrt und locht flache Aluminiumplatten effizient. Branchen wie die Herstellung von Werbeschildern, Fassadenverkleidungen und die Verarbeitung von Paneelen für die Luft- und Raumfahrtindustrie sind stark auf diese unkomplizierte Architektur angewiesen.
Ihr Bewertungsschwerpunkt sollte hier auf der Ebenheit des Tisches liegen. Selbst geringfügige Abweichungen in der Bettebene führen zu ungleichmäßigen Schnitttiefen. Ebenso wichtig ist die Zuverlässigkeit der Vakuum-Halterung. Nicht poröse Materialien benötigen ein großes Vakuumvolumen, um ein Verrutschen bei aggressiven Schnitten zu verhindern. Überprüfen Sie abschließend den Z-Achsen-Abstand. Stellen Sie sicher, dass das Portal hoch genug sitzt, um Ihre dicksten Vorrichtungen zu passieren.
Wenn Ihre Produktion komplexe Geometrien umfasst, steigen Sie auf ein 4-Achsen-CNC-Fräsbearbeitungszentrum für Aluminiumbleche um . Diese Architektur fügt eine Drehachse oder einen Gelenkspindelkopf hinzu. Es eignet sich am besten für die kontinuierliche Bearbeitung von Aluminium-Strangpressprofilen und zylindrischen Teilen. Es eignet sich hervorragend für Bauteile, die eine mehrseitige Bearbeitung ohne manuelle Neupositionierung erfordern.
Ihr Bewertungsschwerpunkt verschiebt sich für diese Konfiguration geringfügig. Die Präzision des Rundachsenindex hat oberste Priorität. Eine lose 4. Achse beeinträchtigt die mehrseitige Ausrichtung. Auch die Steifigkeit des Zapfentisches ist von großer Bedeutung. Jede Biegung beeinträchtigt die Maßhaltigkeit komplexer Teile. Bestätigen Sie frühzeitig im Kaufprozess die Kompatibilität der CAM-Software. Simultane 4-Achsen-Werkzeugwege erfordern für einen reibungslosen Ablauf hochentwickelte Postprozessoren.
Sprechen Sie den Elefanten im Raum an: Warum eine Großformatfräse anstelle eines Vertikalbearbeitungszentrums (VMC) kaufen? Die Antwort hängt von der Geometrie und dem Maßstab ab. CNC-Fräsbearbeitungszentren überzeugen durch ihren riesigen, großen Arbeitsbereich. Die Bearbeitung von 4 x 8 Fuß oder 5 x 10 Fuß großen Blechen auf einer VMC wäre unerschwinglich teuer und räumlich eingeschränkt. Oberfräsen bieten die für die Blechbearbeitung erforderlichen massiven Tischgrößen und halten gleichzeitig die Kapitalinvestitionen überschaubar.
Der Betrieb eines Zerspanungsbetriebs ist mit besonderen Ausgaben verbunden, die über den Maschinenkauf hinausgehen. Die Budgetierung von Spezialwerkzeugen ist Ihre erste wichtige Überlegung. Standardholzstücke schmelzen schnell. Sie müssen ein Budget für spezielle einschneidige oder O-schneidige Hartmetall-Schaftfräser einplanen. Werkzeughersteller entwickeln diese speziell für das Fräsen von Aluminium. Sie transportieren die Späne viel schneller ab als herkömmliche Mehrschneide-Bits.
Die Anforderungen an die Einrichtung stellen erhebliche logistische Herausforderungen dar. Die Berücksichtigung der Kosten für Industrieluftkompressoren mit hohem CFM ist ein absolutes Muss. Diese robusten Kompressoren treiben Ihre Nebelkühlsysteme und pneumatischen automatischen Werkzeugwechsler an. Ebenso wichtig ist die richtige elektrische Phasenlage. Kommerzielle Router benötigen eine stabile dreiphasige Hochspannungsversorgung. Die Installation dieser Infrastruktur erfordert zertifizierte Elektriker und erhebliches Kapital.
Die Sicherheit und Einhaltung der Vorschriften des Bedieners erfordern strenge Aufmerksamkeit. Das Erkennen der Risiken von Metallspänen mit hoher Geschwindigkeit ist für das Fertigungsmanagement von entscheidender Bedeutung. Rasiermesserscharfe Chips fliegen mit alarmierender Geschwindigkeit vom Tisch. Sie müssen die Notwendigkeit von Sicherheitsumzäunungen einkalkulieren. Lichtvorhänge sorgen für eine automatische Abschaltung, wenn ein Bediener den Gefahrenbereich betritt. Außerdem sind geeignete Belüftungssysteme erforderlich, um zu verhindern, dass in der Luft befindlicher Kühlmittelnebel in die Lungen Ihrer Mitarbeiter gelangt.
Die Auswahl der richtigen Maschine erfordert eine systematische Vorgehensweise. Befolgen Sie diese drei umsetzbaren Schritte, um Ihre Kaufentscheidung abzuschließen und Ihre Investition zu schützen.
Schritt 1: Fordern Sie reale Testschnitte an. Kaufen Sie niemals allein aufgrund der Datenblätter. Datenblätter übertreiben oft die Leistungsfähigkeit unter perfekten Bedingungen. Senden Sie dem Hersteller eine komplexe CAD-Datei und geben Sie Ihre genaue Aluminiumsorte an. Fordern Sie in Echtzeit ein Video des Schnitts an, um zu prüfen, ob es zu Störungen kommt. Ein sanfter, leiser Schnitt beweist, dass die Maschine über ausreichende Masse und Steifigkeit verfügt.
Schritt 2: Bewerten Sie die Kompatibilität des Steuerungssystems. Stellen Sie sicher, dass die Maschine standardmäßige, nicht proprietäre G-Code-Controller verwendet. Suchen Sie nach Fanuc, Siemens, Syntec oder zuverlässigen PC-basierten Systemen wie Mach4 und Centroid. Proprietäre Controller bereiten massive Kopfschmerzen. Sie binden Sie an bestimmte Software-Ökosysteme und erschweren zukünftige Reparaturen.
Schritt 3: Bewerten Sie den Support und die Teileverfügbarkeit. Ausfallzeiten beeinträchtigen die Rentabilität des Geschäfts. Überprüfen Sie die SLA-Reaktionszeiten, bevor Sie einen Kaufvertrag unterzeichnen. Beachten Sie die Garantiebedingungen für Spindellager, da diese beim Schneiden von Metall am schnellsten verschleißen. Bestätigen Sie abschließend die Verfügbarkeit von Ersatzteilen im Inland. Monatelanges Warten auf einen Ersatzsensor ruiniert die Produktionspläne.
Das effektive Schneiden von Aluminium auf einer Oberfräse erfordert die Priorisierung zentraler mechanischer Merkmale. Sie müssen Maschinenmasse, Spezialspindeln und aktive Schmierung priorisieren. Lassen Sie sich nicht von rein kosmetischen Merkmalen oder zu großen Arbeitsbereichen ablenken. Eine stabile Maschine garantiert präzise Teile, hervorragende Oberflächengüten und eine lange Werkzeuglebensdauer.
Ihre nächsten Schritte erfordern eine konkrete Planung. Berechnen Sie noch heute Ihr benötigtes Produktionsvolumen. Legen Sie Ihre Anforderungen an die maximale Blattgröße fest. Sobald Sie diese grundlegenden Kennzahlen festgelegt haben, fordern Sie die Validierung von Testschnitten bei erstklassigen Maschinenbauern an. Wenn Sie sehen, wie Ihre tatsächlichen Teile perfekt bearbeitet werden, erhalten Sie die nötige Sicherheit, um eine endgültige, fundierte Entscheidung zu treffen.
A: Ja, aber nur für gelegentliche, flache Überfahrten mit sehr langsamen Geschwindigkeiten. Bei Produktionsarbeiten kommt es bei einer Standard-Holzoberfräse zu Rattern und vorzeitigem Verschleiß. Es mangelt an der nötigen Steifigkeit und den speziellen Kühlsystemen, die für die Metallverarbeitung in großen Mengen erforderlich sind.
A: Im Gegensatz zu Holz, das häufig mit 18.000–24.000 U/min schneidet, sind bei Aluminium typischerweise 10.000–16.000 U/min in Verbindung mit der richtigen Vorschubgeschwindigkeit erforderlich, um eine angemessene Spanladung aufrechtzuerhalten und ein Schmelzen des Materials zu vermeiden.
A: Für die meisten CNC-Fräsmaschinen im Gantry-Stil ist ein hochwertiges MMS-Nebelsystem (Minimum Quantity Lubrication) ausreichend, sauberer und vermeidet die Rost- und Verschmutzungsprobleme, die beim Nachrüsten von Flutkühlmittel auf einem Fräsbett entstehen.
A: Einschneidige (O-schneidige) oder spezielle zweischneidige Gegenschnitt-Schaftfräser eignen sich optimal für Oberfräsen, um die Spanfreiheit bei hohen Vorschubgeschwindigkeiten zu maximieren. Mehrschneidige Bits neigen bei der Verwendung auf Aluminium zum Verstopfen und Brechen.


