
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-28 Herkunft:Powered


Die Beherrschung der CNC-Bearbeitung von Aluminium-Strangpressprofilen bringt besondere physikalische Herausforderungen mit sich. Vibrationen, Wärmeausdehnung und Durchbiegung bringen Standardgeräte schnell an ihre Grenzen. Herkömmliche vertikale Bearbeitungszentren können diese langen Materialien einfach nicht effizient bearbeiten. Sie erfordern eine manuelle Indexverschiebung. Dies zerstört präzise Toleranzen und verlängert die Zykluszeiten. Wir wissen, dass es auf Präzision ankommt, wenn Sie Komponenten für anspruchsvolle Branchen herstellen. Sie benötigen spezielle Geräte zur Kontrolle von Oberschwingungen und thermischer Drift über große Spannweiten.
Dieser Leitfaden bietet einen evidenzbasierten Rahmen für die Bewertung spezieller Extrusionsbearbeitungsgeräte. Wir decken kritische Anwendungen wie Industrieautomation, Luft- und Raumfahrt und Tragwerkskonstruktionen ab. Sie lernen die genauen Kriterien kennen, die für die Auswahl der Ausrüstung auf der Grundlage von Steifigkeit und Verfahrweg erforderlich sind. Durch die Abstimmung der richtigen Spindeldynamik und Spannstrategien helfen wir Produktionsleitern, ihre Fertigungsfläche zu optimieren. Sie können die betriebliche Effizienz sicherstellen, Ausschuss vermeiden und perfekte geometrische Toleranzen über lange Abschnitte hinweg einhalten.
Standard-VMCs sind für Profile über 3 Meter äußerst ineffizient; Spezielle CNC-Profilbearbeitungszentren machen eine Indexverschiebung überflüssig.
Spindeldrehzahl und Drehmoment müssen auf die spezifischen Schnittparameter von Aluminium abgestimmt sein, um Spanschweißungen und Werkzeugausfälle zu verhindern.
Strategien zur Werkstückspannung sind ebenso wichtig wie die Maschine selbst – eine pneumatische, repositionierbare Klemmung ist erforderlich, um Vibrationen über große Spannweiten zu dämpfen.
Der Wechsel von einem 3-Achsen- zu einem 4-Achsen-Hochpräzisions-Portal-CNC-Profilbearbeitungszentrum oder einem 5-Achsen-Äquivalent reduziert die Bearbeitungszeit für mehrseitige Bearbeitungen erheblich.
Wir müssen uns zunächst mit dem physikalischen Verhalten extrudierter Materialien befassen. Extrusionen sind von Natur aus hohle Strukturen. Es fehlt ihnen an fester Masse. Ohne die richtige Steifigkeit der Ausrüstung treten starke Resonanzen und Vibrationen auf. Beim Hochgeschwindigkeitsschneiden entstehen Oberwellen, die zu einer schlechten Oberflächengüte führen. Außerdem beschleunigen sie den schnellen Werkzeugverschleiß. Standardmühlen können diese spezifischen Vibrationen nicht effektiv dämpfen.
Eine weitere große Hürde stellt die thermische Ausdehnung dar. Aluminium besitzt einen hohen Wärmeausdehnungskoeffizienten. Bei der Bearbeitung entstehen enorme Reibung und Hitze. Ein langes Profil dehnt sich bei starkem Materialabtrag messbar aus. Die Bearbeitung kontinuierlicher Längen erfordert strenge Kühlmittelprotokolle. Spezielle Extrusionsmaschinen kompensieren aktiv die thermische Drift. Wenn sie sich nicht anpassen, verschieben sich die Lochkoordinaten über einen langen Zeitraum außerhalb der Toleranz.
Die Schwerkraft bringt die Herausforderung der Ablenkung mit sich. Lange Hohlprofile hängen naturgemäß in der Mitte durch. Die Beurteilung, wie ein Maschinenbett Material über Spannweiten von 3 bis 18 Metern trägt, bleibt ein nicht verhandelbarer erster Schritt. Eine unzureichende Bettunterstützung garantiert verbogene Teile. Sie müssen die dynamischen Unterstützungsmöglichkeiten unterhalb der Schnittzone bewerten.
Viele Betriebe wagen einen riskanten Übergang von Hobbyfräsen zur industriellen Produktion. Leichte Portalfräsen versagen bei hoher Stückzahl immer wieder. Ihnen fehlt schwere Gussmasse. Sie weisen ein unzureichendes Servodrehmoment auf. Sie können unter anhaltenden strukturellen Belastungen keine engen Toleranzen einhalten. Die industrielle Produktion erfordert starre Rahmenarchitekturen, die speziell für die Schwermetallentfernung entwickelt wurden.
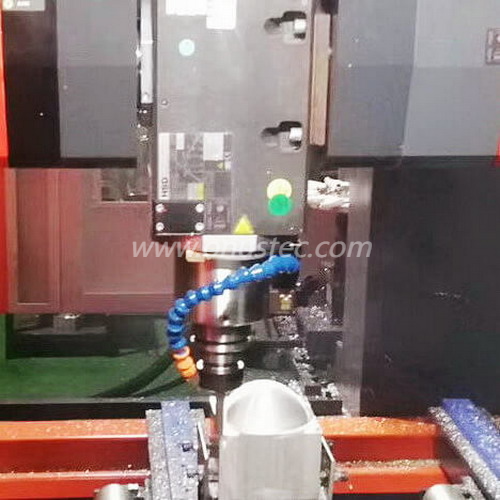
Die Wahl der richtigen Maschinenarchitektur bestimmt Ihren gesamten Produktionsablauf. Unterschiedliche Branchen erfordern unterschiedliche betriebliche Fähigkeiten. Standardmäßige 3-Achsen-Langbettzentren dienen einem bestimmten, begrenzten Zweck. Sie eignen sich am besten für einseitige Operationen. Einfaches Bohren, Gewindeschneiden und einfache Strukturrahmen passen hier perfekt. Es bestehen jedoch erhebliche Einschränkungen. Sie müssen mehrseitige Extrusionen manuell umdrehen. Dieser manuelle Eingriff erhöht die Rüstzeit. Es birgt auch erhebliche Risiken hinsichtlich der Toleranzstapelung. Bei komplexen, mehrseitigen Geometrien raten wir von 3-Achsen-Aufbauten ab.
Durch die Aufrüstung auf ein 4-Achsen-Hochpräzisions-Portal-CNC-Profilbearbeitungszentrum werden komplexe Arbeitsabläufe transformiert. Die Mehrseitenbearbeitung erfolgt ohne Ausspannen des Teils. Sie können problemlos Vorder-, Ober- und Rückseite gleichzeitig bearbeiten. Diese Maschinen eignen sich hervorragend für die Herstellung von Vorhangfassaden. Sie dominieren die Produktion von Automobil-Crashstrukturen und die Rahmenkonstruktion für die industrielle Automatisierung. Durch den Wegfall sekundärer Setups wird die geometrische Genauigkeit der wahren Position drastisch verbessert. Es reduziert die Handhabungszeit für den Bediener und verhindert Ausrichtungsfehler.
Anwendungen in der Luft- und Raumfahrt sowie im Nahverkehr erfordern enorme Maßstäbe und eine komplexe Artikulation. Diese Sektoren sind auf ein 18 m großes 5-Achsen-CNC-Portal-Profilbearbeitungszentrum angewiesen . Eisenbahnträger und komplexe Verbindungswinkel erfordern eine vollständige 5-Achsen-Simultaninterpolation. Die Bewertung erfordert eine strenge technische Überprüfung. Sie müssen die Anforderungen an das Maschinenfundament sorgfältig prüfen. Die Kompensation der volumetrischen Genauigkeit über den gesamten 18-Meter-Verfahrweg der X-Achse sorgt für perfekte lineare Präzision. Diese riesigen Einheiten stellen den Gipfel der Extrusionsverarbeitungsfähigkeiten dar.
Prüfen Sie Ihr komplexestes Extrusionsprofil, bevor Sie Angebote anfordern.
Messen Sie das längste Bauteil, das Sie in den nächsten fünf Jahren produzieren möchten.
Vermeiden Sie eine Unterdimensionierung Ihrer Reiselänge, um Anfangskapital zu sparen.
Erfordern standardmäßige Testschnitte, die die tatsächliche Positionsgenauigkeit belegen.
Beschaffungsingenieure müssen über einfache Broschüren hinaussehen. Die Bewertung interner Kernkomponenten garantiert langfristigen Erfolg. Die Spindelspezifikationen für Aluminium unterscheiden sich stark von denen für die Stahlbearbeitung. Aluminium erfordert Geschwindigkeit, nicht rohe Gewalt. Spindeln mit hoher Drehzahl, die zwischen 12.000 und 24.000 U/min arbeiten, erzielen die beste Leistung. Kombinieren Sie diese Geschwindigkeit mit einem niedrigen bis mittleren Drehmoment. Suchen Sie speziell nach HSK-63F- oder ISO30-Kegeln. Sie sorgen für die nötige Balance bei extremen Geschwindigkeiten. Standardkegel leiden unter Unrundheit und Rattern unter hohen Zentrifugalkräften.
Die Masse und Antriebssysteme des Portals bestimmen die Gesamtoberflächenbeschaffenheit. Vergleichen Sie Zahnstangen- und Ritzelmechanismen mit Linearmotoren auf der X-Achse. Bewerten Sie das strukturelle Gewicht des beweglichen Portals genau. Schwereres Gusseisen absorbiert harmonische Schwingungen deutlich besser als gefertigter Stahl. Polymerbetonbetten bieten noch bessere Dämpfungseigenschaften. Die hohe Masse verhindert, dass die Resonanz des Fräsers durch dünne Extrusionswände widerhallt.
Bei der Aluminiumbearbeitung entstehen große Mengen an faserigen oder körnigen Spänen. Aluminium schmilzt leicht unter Reibung. Es bleibt häufig am Schneidwerkzeug hängen. Bewerten Sie die Spanabfuhrfähigkeiten gründlich. Sie benötigen robuste Förderkonstruktionen. Nebel-Kühlmittelrückgewinnungssysteme verhindern Staus entlang ausgedehnter Maschinenbetten. Die Minimalmengenschmierung (Minimum Quantity Lubrication, MMS) übertrifft bei langen Portalen oft die herkömmliche Überflutungsschmierung.
Software- und Steuerungskompatibilität wirken sich auf den täglichen Betrieb aus. Der Controller muss riesige G-Code-Dateien nahtlos verarbeiten. Extrusionsprofilierung generiert umfangreichen Code. Bewerten Sie die Systemintegrationsfähigkeiten frühzeitig. Standard-CAD/CAM-Software muss ohne proprietäre Engpässe mit der Maschinensteuerung verbunden werden. Eine reibungslose Datenübertragung sorgt für schnelle Rüstzeiten.
Vergleich der Spindelkegel für die Extrusionsverarbeitung
Kegelspezifikation | RPM-Fähigkeit | Vibrationsdämpfung | Beste Anwendungsnutzung |
|---|---|---|---|
Cat40 | Bis zu 12.000 U/min | Mäßig | Schwerer Stahl, langsamer Schnitt |
ISO30 | Bis zu 24.000 U/min | Hoch | Leichtes Aluminium, Fräsung |
HSK-63F | Bis zu 30.000 U/min | Außergewöhnlich | Industrielles Hochgeschwindigkeits-Extrusionsfräsen |
Standardmäßige Spannmethoden versagen bei langen Strangpressteilen regelmäßig. Das Spannen von Hohlmaterialien stellt eine einzigartige körperliche Herausforderung dar. Herkömmliche mechanische Schraubstöcke verformen dünne Extrusionswände. Wenn zu viel Druck ausgeübt wird, wird das innere Gurtband zerdrückt. Zu geringer Druck führt dazu, dass sich das Teil bei schweren Schnitten herauszieht. Spezielle Geräte lösen dieses Problem durch intelligentes Vorrichtungsdesign.
Sie müssen Maschinen mit pneumatischen und servogesteuerten Spannern bewerten. Diese intelligenten Systeme verfügen über unabhängige Spannzonen. Sie positionieren sich automatisch basierend auf G-Code-Befehlen neu. Sie gleiten horizontal, um sich an Ihre spezifische Extrusionsgeometrie anzupassen. Dies verhindert Kollisionen bei mehrachsigen Bearbeitungen. Repositionierbare Klemmen sichern das Material fest, ohne Quetschkräfte auszuüben.
Ein weiteres entscheidendes Merkmal sind dynamische Unterstützungssysteme. Bei Spannweiten über drei Metern zieht die Schwerkraft nach unten. Suchen Sie nach programmierbaren Popup-Unterstützungen. Sie steigen unter dem Material direkt unterhalb der Schneidzone auf. Sie verhindern ein Durchbiegen nach unten bei schweren Tauchvorgängen. Ohne dynamische Unterstützung wandern die Bohrer. In der Mitte der Extrusion versagen die wahren Positionstoleranzen.
Bewerten Sie Ihre Backenwerkzeug-Strategien sorgfältig. Universalbacken bearbeiten Standard-T-Nuten effektiv. Sie passen sich problemlos an einfache Vierkantprofile an. Komplexe Kühlkörper und individuelle Architekturformen erfordern jedoch unterschiedliche Ansätze. Sie benötigen wahrscheinlich individuell gefertigte weiche Backen. Berücksichtigen Sie die Zeit, die für die Bearbeitung individueller weicher Backen für jedes einzelne Profil erforderlich ist. Durch die Standardisierung Ihrer Extrusionskonstruktionen werden diese Engpässe bei der kundenspezifischen Werkzeugausstattung minimiert.
Verwendung starrer mechanischer Schraubstöcke an dünnwandigen Abschnitten.
Die mittlere Spannweite von Profilen, die länger als vier Meter sind, kann nicht unterstützt werden.
Ignorieren von Pratzenkollisionszonen bei der 4-Achsen-Programmierung.
Direktes Spannen über freitragenden Hohlräumen im Inneren.
Die Beschaffung von Spezialausrüstung bringt besondere Herausforderungen für die Einrichtung mit sich. Hochpräzise Langportalmaschinen erfordern eine spezielle Infrastruktur. Ein Standard-Fabrikboden kann ein 18 Meter langes Maschinenbett nicht ausreichend tragen. Sie müssen isolierte Stahlbetonfundamente gießen. Diese speziellen Fundamente verhindern, dass Umgebungsvibrationen die Maschine erreichen. Sie bewahren über Jahrzehnte die absolute Ebenheit. Das Weglassen von Fundamentarbeiten zerstört die volumetrische Genauigkeit.
Die Akzeptanzkurve der Betreiber erfordert ernsthafte Aufmerksamkeit. Der Wechsel von Standard-Vertikalfräsern zu komplexen Profilzentren erfordert neue Fähigkeiten. Bediener müssen die fortgeschrittene CAM-Programmierung beherrschen. Gleichzeitige 4-Achsen- und 5-Achsen-Bewegungen erfordern eine ausgefeilte Werkzeugweggenerierung. Auf langen Betten ist die Vermeidung von Kollisionen von entscheidender Bedeutung. Berücksichtigen Sie umfangreiche Schulungsausfallzeiten in Ihrem ersten Rollout-Plan. Wir empfehlen eine enge Zusammenarbeit mit dem OEM für die Zertifizierung des Betreibers vor Ort.
Die Wartungsannahmen unterscheiden sich bei Langhubmaschinen erheblich. Überprüfen Sie die von Ihnen gewählten OEM-Service-Level-Agreements sorgfältig. Mit der Überprüfung der Portalausrichtung sind höhere Anforderungen an die vorbeugende Wartung verbunden. Aufgrund des kontinuierlichen Betriebs mit hoher Drehzahl kommt es häufiger zu Spindelumbauten. Linearführungsschmiersysteme müssen enorme Verfahrwege zurücklegen. Die Vernachlässigung dieser Schmiersysteme führt zu einem katastrophalen Schienenversagen. Richten Sie unmittelbar nach der Installation strenge, kalenderbasierte vorbeugende Wartungsroutinen ein.
Die Bewertung spezieller Extrusionsgeräte erfordert eine strikte Konzentration auf die physikalischen Gegebenheiten. Die Wahl der richtigen Maschine hängt von Ihrer maximalen Profillänge und den erforderlichen Taktzeiten ab. Die Auswahl des richtigen mehrseitigen Zugriffs bestimmt, ob Sie 3-, 4- oder 5-Achsen-Funktionen benötigen. Priorisieren Sie schwere Portalmassen, HSK-Spindeln mit hoher Drehzahl und intelligente pneumatische Werkstückspannung. Diese Elemente neutralisieren Vibrationen und Wärmeausdehnungen direkt.
Ihr nächster Schritt erfordert eine aktive Verifizierung. Fordern Sie beim OEM einen physischen Testschnitt mit Ihrem komplexesten Extrusionsprofil an. Verlassen Sie sich nicht auf Standard-Demonstrationsmaterialien. Fordern Sie einen Koordinatenmessmaschinenbericht (KMG) für Ihr fertiges Teststück an. Überprüfen Sie die geometrischen Lagetoleranzen über die gesamte Materiallänge. Wenn Sie diese evidenzbasierten Schritte unternehmen, können Sie garantiert das perfekte Bearbeitungszentrum für Ihre Produktionshalle auswählen.
A: Leichte Profile passen physisch auf Standard-Tischoberfräsen. Für die industrielle Bearbeitung sind jedoch eine starre Spindel und eine ordnungsgemäße T-Nuten-Werkstückhalterung erforderlich. Standard-Routern fehlt die Masse, um ein Flattern zu verhindern. Sie müssen spezielle Vorrichtungen verwenden, um zu verhindern, dass die dünnen Wände der 2020-Profile unter dem Schnittdruck zusammenbrechen.
A: Ein 4-Achsen-Zentrum erzeugt enorme Effizienz, indem es manuelle Einstellungen reduziert. Sie eliminieren Toleranzstapelfehler bei der Bearbeitung von drei Seiten eines Profils in einer einzigen Aufspannung. Es verhindert menschliche Ausrichtungsfehler und beschleunigt den kontinuierlichen Produktionsdurchsatz bei langen Materialien erheblich.
A: Aluminium schmilzt und lässt sich leicht mit den Fräsern verschweißen. Sie müssen Mindestmengenschmierung (MMS) oder Hochdruck-Flutkühlmittel verwenden. Kombinieren Sie die richtige Schmierung mit hochglanzpolierten, unbeschichteten Vollhartmetallwerkzeugen. Wählen Sie speziell für Aluminium optimierte Geometrien, um eine schnelle Spanabfuhr und kühle Schnitttemperaturen zu gewährleisten.


