
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-16 Herkunft:Powered


Aluminium lässt sich gut bearbeiten, stellt in der Fertigung jedoch einzigartige Herausforderungen dar. Dieses Metall ist von Natur aus klebrig und neigt bei Hitze zum Abrieb. Generische Maschinenkonfigurationen führen oft zu schlechter Oberflächengüte, kaputten Werkzeugen und suboptimalen Zykluszeiten. Oftmals verkennen Hersteller die spezifischen Anforderungen zum effizienten Schneiden dieses Materials. Sie benötigen speziell angefertigte Konfigurationen, um die Materialentfernungsraten (MRR) zu maximieren, ohne Einbußen bei der Präzision oder mehr Ausschuss. Ohne die richtige Spindel-, Werkzeug- und Spanneinrichtung kommt es in Produktionslinien zu Engpässen und einer inkonsistenten Teilequalität.
Dieser Leitfaden bietet einen technischen Rahmen für die Bewertung der kritischen Komponenten einer CNC-Aluminiumfräsmaschine . Wir konzentrieren uns ausschließlich darauf, Spindelspezifikationen, Werkzeuggeometrie und Spannstrategien genau an Ihre Produktionsanforderungen anzupassen. Lesen Sie weiter und erfahren Sie, wie Sie einen hochoptimierten Bearbeitungsprozess aufbauen können.
Die Wahl der Spindel bestimmt Ihre Produktionsobergrenze: Eine hohe Drehzahl begünstigt leichte, schnelle Durchgänge (Profile), während ein hohes Drehmoment für das Einbringen tiefer Taschen in massive Blöcke erforderlich ist.
Die Werkzeuggeometrie ist wichtiger als die bloße Geschwindigkeit. Durch die Priorisierung von Hartmetallwerkzeugen mit 2 oder 3 Schneiden und polierten Schneiden werden Spanansammlungen und Aufbauschneidenbildung (BUE) verhindert.
Die Formbarkeit von Aluminium erfordert spezielle Spannstrategien (z. B. weiche Backen oder Vakuumvorrichtungen), um eine Verformung des Teils bei starkem Materialabtrag zu verhindern.
Die Wahl zwischen BT30- und BT40-Kegeln erfordert ein ausgewogenes Verhältnis zwischen der Notwendigkeit schneller Werkzeugwechsel und Beschleunigung und der Notwendigkeit der Maschinensteifigkeit.
Die effektive Bearbeitung von Aluminium erfordert das Verständnis seiner einzigartigen physikalischen Eigenschaften. Sie können es nicht wie Weichstahl oder Gusseisen behandeln. Es erfordert unterschiedliche Schneidstrategien, spezifische Werkzeuge und maßgeschneiderte Maschinenarchitekturen.
Aluminiumlegierungen besitzen einen niedrigen Schmelzpunkt und eine hohe Duktilität. Berücksichtigen Sie die Unterschiede zwischen gängigen Legierungen. 6061-T6 ist äußerst vielseitig, aber relativ gummiartig. 7075 bietet eine hohe Festigkeit und splittert sauberer. Beiden gemeinsam ist eine starke Hitzeanfälligkeit. Mit steigenden Schnitttemperaturen wird das Aluminiumwerkstück weicher und erreicht einen plastischen Zustand.
Diese Hitze löst ein Phänomen aus, das als Build-up-Edge (BUE) bekannt ist. Mikroskopisch kleine Partikel des Aluminiumwerkstücks verschweißen sich mikroverschweißt mit dem Schneidwerkzeug. Sobald BUE beginnt, ändert es die Werkzeuggeometrie schnell. Das Werkzeug hört auf zu schneiden und beginnt zu reiben. Diese Reibung erzeugt mehr Wärme und beschleunigt den Mikroschweißzyklus, bis das Werkzeug bricht oder die Oberfläche des Teils zerstört wird.
Viele Bediener glauben fälschlicherweise, dass weiche Metalle leichte Maschinenrahmen ermöglichen. Das ist eine gefährliche Annahme. Die Reduzierung von Vibrationen bleibt von entscheidender Bedeutung. Aluminium effizient zu schneiden bedeutet, die Vorschubgeschwindigkeiten an ihre absoluten Grenzen zu bringen.
Selbst weiche Metalle erfordern in Hochleistungs-CNC-Bearbeitungszentren eine hohe dynamische Steifigkeit , um Rattern bei hohen Vorschubgeschwindigkeiten zu verhindern. Rattern hinterlässt schreckliche Oberflächenbeschaffenheiten. Außerdem werden mit der Zeit Spindellager zerstört. Ein massiver, steifer Maschinenguss absorbiert diese hochfrequenten Vibrationen, sodass Ihre Werkzeuge bei maximaler Geschwindigkeit sauber schneiden können.
Richten Sie Ihre Kaufentscheidung anhand von drei messbaren Kennzahlen ein. Verlassen Sie sich nicht auf generische Marketingaussagen. Bewerten Sie Ihr System anhand greifbarer Ergebnisse.
Zykluszeit: Wird hauptsächlich durch Spindelgeschwindigkeit, Beschleunigung und Werkzeugeingriff gesteuert.
Ausschussrate: Getrieben durch Spannzuverlässigkeit und Maschinensteifigkeit unter Einhaltung strenger Toleranzen.
Standzeit: Getrieben durch effektive Kühlmittelzufuhr und sofortige Spanabfuhr.
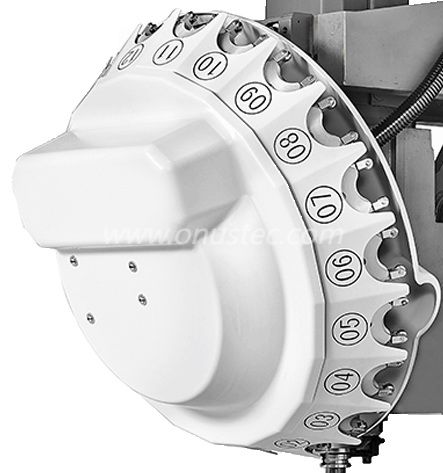
Ihre Spindel bestimmt die absoluten Grenzen Ihres Materialabtrags. Sie müssen die Rotationsgeschwindigkeit mit der Schnittkraft in Einklang bringen. Sie können nicht für beide Extreme gleichzeitig optimieren.
Aluminium erfordert im Allgemeinen extrem hohe Oberflächengeschwindigkeiten (SFM). Aus diesem Grund stellen Spindeln mit 10.000 bis 24.000+ U/min den Industriestandard dar. Durch eine hohe Drehzahl können Sie bei der Verwendung von Schaftfräsern mit kleinem Durchmesser eine optimale Spanlast aufrechterhalten.
Allerdings muss die Spindelleistung (gemessen in kW) zu Ihrem Fräserdurchmesser passen. Einer Spindel mit 24.000 U/min fehlt oft das Drehmoment im unteren Drehzahlbereich, das zum Antrieb eines 3-Zoll-Planfräsers erforderlich ist. Umgekehrt zwingt Sie eine Spindel mit hohem Drehmoment und 8.000 U/min dazu, winzige Schaftfräser mit quälend langsamen Vorschubgeschwindigkeiten zu betreiben. Bevor Sie eine Spindel auswählen, müssen Sie die gängigsten Werkzeugdurchmesser ermitteln.
Der BT30-Konus sorgt für unglaubliche Agilität. Es verwendet einen leichteren Werkzeughalter, wodurch die Maschine schnelle mechanische Bewegungen ausführen kann.
Idealer Anwendungsfall: Extrusionen, lange Architekturprofile und leichte Luft- und Raumfahrtkomponenten. Wenn Ihre Teile umfangreiches Bohren, Gewindeschneiden oder Profilieren erfordern, ist dies Ihre Lösung.
Vorteile: Ein 3-Achsen-Hochleistungs-CNC-Profilbearbeitungszentrum BT30 sorgt für eine viel schnellere Beschleunigung und Verzögerung. Die Werkzeugwechselzeiten sind außergewöhnlich kurz. Die geringere Spindelmasse reduziert die thermische Ausdehnung und sorgt so für enge Toleranzen bei langen Produktionsläufen. Es zeichnet sich durch hohe Drehzahlen aus.
Einschränkungen: Dem BT30-Kegel fehlt das Drehmoment im unteren Drehzahlbereich und die radiale Steifigkeit für den Betrieb großer Planfräser. Bei massiven Knüppeln wird es schwierig sein, schwere Schruppdurchgänge zu bewältigen.
Der BT40-Kegel bietet enorme strukturelle Vorteile für schwere Zerspanung. Der größere Flansch und die tiefere Verjüngung sorgen für eine erhebliche Klemmkraft.
Idealer Anwendungsfall: Bearbeitung von Vollbarren, tiefe Taschenbearbeitung und Anwendungen mit hoher Materialentfernungsrate (MRR). Wenn Sie Strukturrahmen für die Luft- und Raumfahrt aus massiven Blöcken zerlegen, benötigen Sie diesen Konus.
Vorteile: Ein 3-Achsen-BT40-Hochleistungs-CNC-Profilbearbeitungszentrum bietet hervorragende radiale Steifigkeit. Es bietet die Möglichkeit, Werkzeuge mit größerem Durchmesser sicher zu schwenken. Es bietet eine deutlich bessere Vibrationsdämpfung bei aggressiven, tiefen Schnitten.
Einschränkungen: Die größere Spindelmasse bedeutet etwas langsamere Eilganggeschwindigkeiten. Werkzeugwechselzyklen dauern aufgrund des Gewichts der Werkzeugbaugruppe länger.
Tabelle 1: Schneller Vergleich von BT30 vs. BT40 beim Aluminiumfräsen
Spezifikation | BT30 Spindel | BT40 Spindel |
|---|---|---|
Optimaler Drehzahlbereich | 12.000 - 24.000+ U/min | 10.000 - 15.000 U/min |
Werkzeugwechselgeschwindigkeit | Extrem schnell (1-2 Sekunden) | Mäßig (3–5 Sekunden) |
Max. Werkzeugdurchmesser | Typischerweise unter 0,75 Zoll | Bis zu 3,0+ Zoll (Planfräser) |
Primäre Anwendung | Profile, Strangpressteile, Leichtteile | Massive Knüppel, schwere Schruppbearbeitung |
Die Auswahl des richtigen Schneidwerkzeugs verhindert einen sofortigen Ausfall. Beim Schneiden weicher Legierungen ist die Werkzeuggeometrie wesentlich wichtiger als die reine Maschinengeschwindigkeit.
Standard-Schaftfräser für die Stahlbearbeitung verfügen häufig über vier oder fünf Schneiden. Deren Verwendung auf Aluminium ist ein schwerwiegender Fehler. Zwei- und dreischneidige Schaftfräser gelten als Industriestandards für Aluminium.
Weniger Rillen sorgen für viel größere Spantäler. Aluminiumspäne sind voluminös und lockig. Sie benötigen Platz, um die Schneidzone zu evakuieren. Wenn Sie ein Werkzeug mit vier Schneiden verwenden, fangen die engen Vertiefungen die Späne ein. Die Späne packen sich fest zusammen, verschweißen sich und das Werkzeug lässt sich sofort einrasten. Ein dreischneidiges Werkzeug bietet den besten Kompromiss. Es bietet eine hervorragende Spanabfuhr und behält gleichzeitig einen ausreichend dicken Kern für die Steifigkeit bei.
Wir empfehlen hohe positive Spanwinkel. Sie möchten, dass die Schneidkante das Material sauber abschneidet, anstatt es zu drücken. Beim Schieben entstehen Reibung und Hitze. Scheren schneidet effizient und überträgt die Wärme direkt in den Span.
Ebenso kritisch sind steile Spiralwinkel. Suchen Sie nach Werkzeugen mit 35°- bis 45°-Helixen. Ein hoher Spiralwinkel wirkt wie eine Schnecke. Es zieht die Späne schnell nach oben und aus tiefen Taschen heraus und verhindert so ein Nachschneiden.
Werkzeugbeschichtungen interagieren chemisch mit Ihrem Werkstück. Die Wahl der falschen Beschichtung führt garantiert zur Zerstörung der Teile.
Empfohlen: Unbeschichtete (hochglanzpolierte) Hartmetallwerkzeuge funktionieren hervorragend. Durch die Hochglanzoberfläche können die Späne mühelos abrutschen. Wenn Sie eine Beschichtung mit längerer Lebensdauer wünschen, wählen Sie ZrN (Zirkoniumnitrid) oder TiB2 (Titandiborid). Beide bieten extreme Gleitfähigkeit.
Warnung: Von der Verwendung von TiAlN- (Titan-Aluminium-Nitrid) oder AlTiN-Beschichtungen wird dringend abgeraten. Das Aluminium in der Beschichtung verbindet sich durch Hitze mit dem Aluminiumwerkstück. Diese chemische Affinität führt fast augenblicklich zu einer massiven Aufbaukante.
Die Sicherung eines Aluminiumteils stellt eine einzigartige Herausforderung dar. Sie müssen es fest genug halten, um aggressivem Aufrauen standzuhalten, aber sanft genug, um ein Zerdrücken zu verhindern.
Aluminium gibt unter Druck leicht nach. Es ist von entscheidender Bedeutung, auf die Gefahr hinzuweisen, dass Standardschraubstöcke bei dünnwandigen Aluminiumteilen zu fest angezogen werden. Wenn Sie ein Hohlprofil in einen Standard-Stahlschraubstock einspannen, biegen die Backen das Material nach innen.
Sie können die freiliegende Fläche vollkommen flach bearbeiten. Sobald Sie das Teil jedoch lösen, kehrt das Material in seinen natürlichen Zustand zurück. Ihre perfekt ebene bearbeitete Oberfläche wird sofort gekrümmt. Durch diese Maßungenauigkeit wird das Teil verschrottet.
Um Verformungen entgegenzuwirken, setzen die Bediener bearbeitete weiche Backen ein. Normalerweise werden diese aus Aluminium oder bearbeitbarem Kunststoff bearbeitet.
Anstatt das Teil an zwei schmalen Stellen zu greifen, fräsen Sie eine Tasche in die weichen Backen, die die Geometrie des Teils perfekt widerspiegelt. Die weichen Backen umschließen das Teil. Diese Strategie verteilt die Spannkraft gleichmäßig über eine riesige Fläche. Sie können das Teil sicher halten, ohne dass es zu lokalen Quetschungen oder Verbiegungen kommt.
Bei großen, flachen Aluminiumplatten oder langen Strangpressteilen versagen Standard-Schraubstöcke vollständig. Sie schränken den Zugang zum Werkzeug ein und führen über große Spannweiten zu Durchbiegungen.
Bewerten Sie Vakuumtische für Flachblecharbeiten. Ein Vakuumsystem hält das Teil gleichmäßig über die gesamte Fläche fest, sodass die Oberseite und die Kanten für die Bearbeitung vollständig freiliegen. Bewerten Sie für Strukturbauteile modulare Nullpunktspannsysteme. Dadurch können Sie benutzerdefinierte Vorrichtungen außerhalb der Maschine montieren und in Sekundenschnelle austauschen, wodurch sich die Rüstzeit drastisch verkürzt.
Eine Hochleistungsspindel und scharfe Werkzeuge bedeuten nichts, wenn Sie Hitze und Späne nicht aus der Schnittzone entfernen können. Die peripheren Systeme bestimmen Ihre tatsächliche Produktionskapazität.
Aluminium erfordert eine aggressive Spanreinigung, um ein Nachschneiden zu verhindern. Das Nachschneiden eines verhärteten Spans führt zur Zerstörung der Werkzeugschneide. Sie müssen die richtige Kühlmittelstrategie wählen.
Bei der Minimalmengenschmierung (Minimum Quantity Lubrication, MMS) wird Druckluft mit einem winzigen Anteil Öl vermischt. Es sprengt Späne weg und sorgt gleichzeitig für gerade genug Schmierfähigkeit, um ein Festfressen zu verhindern. MMS hält die Werkstatt sauber und vermeidet Thermoschocks am Werkzeug. Alternativ wäscht Hochdruck-Flutkühlmittel die Späne buchstäblich aus tiefen Taschen. Flutkühlmittel eignen sich hervorragend für schwere Schruppbearbeitungen, erfordern jedoch robuste Maschinengehäuse.
Beheben Sie häufige Versäumnisse, bevor Sie Ihre Maschine kaufen. Der häufigste Fehlerpunkt ist ein unzureichendes Chipmanagement.
Aluminiumspäne sind voluminös und unglaublich leicht. Sie schwimmen auf dem Kühlmittel und sammeln sich schnell an. Standard-Schneckensysteme können sie oft nicht effektiv bewegen. Sie benötigen Hochleistungs-Späneförderer, die speziell für große Volumina ausgelegt sind. Stellen Sie außerdem sicher, dass ausreichend Stellfläche für periphere Kühlmitteltanks und Hochdruckfiltersysteme vorhanden ist. Untergroße Tanks erhitzen sich schnell, wodurch die Kühlmittelleistung beeinträchtigt wird.
Wenn Sie Anbieter bewerten, steuern Sie den Kaufprozess sorgfältig. Akzeptieren Sie Marketingbroschüren nicht für bare Münze. Fordern Sie empirische Daten.
Fordern Sie detaillierte Spindeldrehmomentdiagramme an, um die Leistung bei der erforderlichen Drehzahl zu überprüfen.
Fordern Sie überprüfbare MRR-Testschnitte genau an der Aluminiumlegierung an, die Sie in der Produktion verwenden.
Fragen Sie nach Referenzen zur Bestätigung der Maschinenverfügbarkeit von Betrieben, die ähnliche Teile herstellen.
Der Aufbau der richtigen CNC-Aluminium-Fräsmaschinenkonfiguration erfordert eine präzise Planung. Sie müssen den Spindelkegel, die Werkzeuggeometrie und die Werkstückhalterung direkt auf die spezifische Geometrie der von Ihnen hergestellten Teile ausrichten. Eine Nichtübereinstimmung in einem dieser Bereiche führt zu kaskadenartigen Ausfällen, von kaputten Werkzeugen bis hin zu verschrotteten Komponenten.
Konzentrieren Sie sich auf die Maximierung der Spanabfuhr und die Aufrechterhaltung der Steifigkeit. Verstehen Sie, wann Sie eine BT30-Spindel für Geschwindigkeit nutzen sollten und wann Sie sich für strukturelle Steifigkeit auf eine BT40-Spindel verlassen sollten. Der nächste Schritt besteht darin, diese Konzepte in der Realität zu validieren. Wir empfehlen die Durchführung einer Zeitstudie oder eines physischen Testschnitts mit einem in die engere Auswahl genommenen Anbieter. Verwenden Sie eine repräsentative Teiledatei, um ihre Zykluszeitansprüche zu validieren und die resultierende Oberflächengüte zu überprüfen.
A: Ja, aber die Zykluszeiten werden stark beeinträchtigt. Sie werden durch die Oberflächenvorschubgeschwindigkeiten eingeschränkt, wodurch das Verfahren für die Massenproduktion nicht mehr konkurrenzfähig ist. Langsame Spindeln können nicht die erforderliche Oberflächenlänge für Werkzeuge mit kleinem Durchmesser erzeugen, sodass Sie mit einem Bruchteil der tatsächlichen Leistungsfähigkeit des Werkzeugs arbeiten müssen.
A: Aluminiumspäne schmelzen sehr gerne und verschweißen sich wieder mit dem Schneidwerkzeug oder dem Werkstück, ein Vorgang, der als Abrieb bezeichnet wird. Durch das Nachschneiden dieser gehärteten Späne wird die Standzeit des Werkzeugs drastisch verkürzt und die Oberflächenbeschaffenheit wird sofort zerstört. Sie müssen Chips sofort abräumen.
A: Das hängt von der Werkzeuggröße und Ihrem radialen Eingriff ab. Ein BT30 ist äußerst steif für Werkzeuge unter 1/2 Zoll, die mit sehr hohen Geschwindigkeiten betrieben werden. Bei großen Planfräsoperationen, die für eine schwerere BT40-Spindel viel besser geeignet sind, kommt es jedoch zu starkem Rattern.


