
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-29 Herkunft:Powered


Der moderne Fassadenbau arbeitet mit hauchdünnen Rändern und verlangt Nulltoleranz bei Fugenspalten. Da architektonische Entwürfe immer größere, komplexere und robustere Strangpressteile umfassen, stehen Hersteller unter zunehmendem Druck. Um die Rentabilität aufrechtzuerhalten, ist bei jedem einzelnen Schnitt eine makellose Präzision erforderlich. Standardsägen erfüllen diese strengen Anforderungen an Vorhangfassaden schnell. Ihnen fehlt die für schwere Profile erforderliche strukturelle Stabilität. Sie bieten eine unzureichende Längenkapazität und haben Probleme mit einer ungenauen Winkelpositionierung. Mit einfachen Fensterbauwerkzeugen lässt sich einfach keine leistungsstarke Gewerbefassade bauen.
Dieser Leitfaden bietet einen technischen Bewertungsrahmen für die Auswahl einer speziellen Aluminiumschneidemaschine. Sie erfahren, wie Sie Sägelänge, Winkelbereich und Automatisierungsgrad genau an Ihre Fertigungsanforderungen anpassen. Wir helfen Ihnen dabei, die mechanischen Fähigkeiten an den aktuellen Produktionsdurchsatz anzupassen und gleichzeitig zukünftige Skalierungsziele zu planen. Durch das Verständnis dieser technischen Säulen vermeiden Sie kostspielige Gerätekonflikte und sorgen für einen reibungslosen Betrieb in der Werkstatt.
Extrusionsprofile für Vorhangfassaden bestimmen die Maschinengröße: Schnittlängen von 5 bis 6 Metern sind Standard, aber kundenspezifische übergroße Profile erfordern skalierbare Bettverlängerungen.
Die Flexibilität in mehreren Winkeln (im Bereich von 22,5° bis 135°) trennt die einfache Fertigung von der anspruchsvollen Ausführung architektonischer Fassaden.
Die Automatisierung sollte dem Produktionsvolumen entsprechen; Durch die Aufrüstung von einem 3-Achsen- auf ein 7-Achsen-CNC-System werden Rüstzeiten und menschliche Fehler bei komplexen Gehrungsschnitten erheblich reduziert.
Die Softwareintegration (ERP und Schnittlistenoptimierung) ist ebenso entscheidend wie die mechanische Zuverlässigkeit, um Materialverschwendung zu vermeiden.
Schlechte Schnitte bei der Herstellung von Vorhangfassaden führen zu kaskadenartigen Fehlern im gesamten Projekt. Materialverschwendung bei teuren thermisch getrennten Profilen zerstört sofort die Gewinnspanne. Ungenaue Pfosten- und Riegelverbindungen führen zu sofortigen Verzögerungen bei der Installation vor Ort. Schlimmer noch, schlechte Winkel führen zu fehlerhaften Wetterdichtungen, was schließlich zu kostspieligen Gebäudelecks führt. Sie müssen jeden Schnitt als einen kritischen Strukturschritt betrachten. Ein Bruchteil eines Millimeters an der Basis führt zu einer riesigen Lücke an der Spitze einer mehrstöckigen Erhebung.
Vorhangfassadenprofile verhalten sich ganz anders als Standard-Fenster- oder Türprofile. Sie sind schwerer, dicker und geometrisch steifer. Diese materiellen Gegebenheiten verlangen von Ihren Geräten eine deutlich höhere Motorleistung. Sie benötigen außerdem eine hervorragende Klingendämpfung, um ein Durchbiegen der Klinge bei anspruchsvollen Schneidzyklen zu verhindern. Einer Standard-Aluminiumschneidemaschine fehlt häufig der starke Spanndruck, der erforderlich ist, um diese massiven Strangpressteile stabil zu halten. Wenn sich das Profil während des Messerhubs auch nur geringfügig bewegt, schlägt der Schnitt fehl.
Wir bewerten die Beschaffung anhand von drei Hauptpfeilern. Berücksichtigen Sie zunächst den physischen Platzbedarf, insbesondere die maximale Schnittlänge. Zweitens beurteilen Sie die Vielseitigkeit des Schneidens anhand des Winkelbereichs und der Positionierungsgenauigkeit. Überprüfen Sie abschließend die betriebliche Effizienz, die direkt Ihrem Automatisierungsgrad entspricht. Durch die Integration spezieller Fassaden-Fassadenmaschinen wird sichergestellt, dass Sie alle drei Kriterien effektiv erfüllen. Durch das Benchmarking anhand dieser Säulen schützen Sie Ihre Kapitalinvestition und gewährleisten die Leistungsfähigkeit Ihrer Werkstatt.
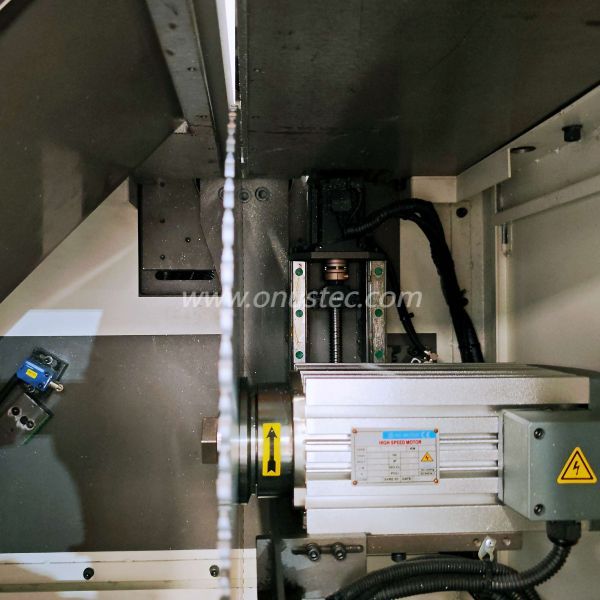
Die Länge des Rohaluminium-Strangpressprofils bestimmt Ihr minimal nutzbares Schneidbett. Handelsübliche Strangpressteile kommen typischerweise in Längen von 5,8 m bis 6,5 m vom Werk an. Ihre Maschine muss diese Abmessungen problemlos bewältigen können, um die Materialausbeute zu maximieren. Wenn Sie kundenspezifische übergroße Profile für spezielle Architekturprojekte verarbeiten, steigen Ihre Anforderungen an die Maschinengröße sofort. Sie können es sich nicht leisten, schwere Materialien sicher über das Ende eines kurzen Bettes zu hängen.
Die Kapazitätsplanung erfordert einen genauen Blick auf Ihren typischen Projektmix. Um Produktionsengpässe zu vermeiden, müssen Sie die richtige Fundamentgröße wählen. Berücksichtigen Sie bei der Planung Ihres Layouts diese branchenüblichen Ebenen:
4-Meter-Modelle: Am besten geeignet für kleinere, segmentierte Fassadenplatten. Sie eignen sich gut für sekundäre Strukturelemente oder kleinere gewerbliche Ladenfronten.
5-Meter-Modelle: Die anerkannte Branchenbasis. Sie bewältigen die überwiegende Mehrheit der handelsüblichen Anforderungen an Riegel und Pfosten effizient.
6-Meter-Modelle: Unbedingt erforderlich für durchgehende vertikale Pfosten über die gesamte Länge ohne Spleißen. Sie bieten maximale Flexibilität für große kommerzielle Türme.
Denken Sie über die Skalierbarkeit nach, bevor Sie eine endgültige Entscheidung treffen. Ihr Unternehmen wird im Laufe der Zeit wahrscheinlich größere Projekte übernehmen. Sie können Maschinen mit modularen Rollenförderern auswählen, um längere Rohmaterialien zu unterstützen. Digitale Messanschläge helfen auch bei künftigen, größeren gewerblichen Aufträgen. Durch diesen modularen Ansatz entfällt die Notwendigkeit eines kompletten Maschinenaustauschs, wenn Ihr Unternehmen wächst. Sie fügen einfach Erweiterungen zu Ihrem bestehenden Framework hinzu.
Hüten Sie sich vor den versteckten Risiken, die mit zu kleinen Betten verbunden sind. Das Erzwingen einer massiven 6-Meter-Extrusion auf einer 4-Meter-Maschine führt zu starker Ermüdung des Bedieners. Ihr Team ist mit dem ständigen, gefährlichen doppelten Umgang mit schweren Materialien konfrontiert. Diese körperliche Belastung beeinträchtigt letztendlich die Schnittgenauigkeit. Außerdem erhöht sich das Sicherheitsrisiko in der Werkstatt drastisch, da unausgeglichene Profile dazu führen können, dass das Sägeblatt unerwartet kippt oder blockiert.
Moderne Fassadengeometrien verschieben täglich die Grenzen der Standardfertigung. Einfache 90°- und 45°-Schnitte decken die architektonischen Anforderungen moderner Gebäude nicht mehr ab. Bei energieeffizienten Entwürfen kommen häufig facettierte Fassaden zum Einsatz. Gekrümmte Gebäudehüllen erfordern hochpräzise Zwischengrade, um ein perfektes Polygon zu bilden. Sie benötigen eine Maschine, die komplexe Eckverbindungen nahtlos herstellen kann. Wenn Ihre Säge einen Winkel von 73,5° nicht perfekt treffen kann, können Sie keine moderne gebogene Vorhangfassade bauen.
Diese Realität bringt uns zur Debatte zwischen pneumatischer und CNC-Winkelpositionierung. Grundlegende pneumatische Kippsysteme rasten in bestimmten, festen Winkeln ein. Sie hören normalerweise bei 45°, 90° und 135° auf. Sie funktionieren gut für rechteckige Standardraster, versagen jedoch völlig bei kundenspezifischen Architekturentwürfen. Der Bediener muss mechanische Anschläge manuell anpassen, um etwas außerhalb dieser drei Voreinstellungen zu erreichen, was zu immensen menschlichen Fehlern führt.
Im Gegensatz dazu ermöglichen vollständig servoangetriebene Systeme eine Positionierung in jedem beliebigen Winkel. Sie decken problemlos weite Bereiche ab, typischerweise von 22,5° bis 157,5°. Der Servomotor treibt den Schneidkopf genau auf den von der Software vorgegebenen Bruchteil an. Diese Mehrwinkelflexibilität ist für die Ausführung hochwertiger architektonischer Fassaden nicht verhandelbar. Dadurch entfällt das Rätselraten und gewährleistet die Wiederholbarkeit bei Hunderten identischer Schnitte.
Wir müssen auch die Möglichkeiten einer einfachen oder doppelten Gehrung bewerten. Bei Einkopfsägen muss der Bediener das Profil für ein doppelt abgewinkeltes Stück zweimal bewegen. Das kostet Zeit und beeinträchtigt die Genauigkeit. Doppelgehrungssägen schneiden beide Enden gleichzeitig. Durch diese gleichzeitige Aktion werden kumulative Messfehler an großen Fassadenrahmen mathematisch eliminiert. Es garantiert, dass der endgültig gefertigte Rahmen perfekt mit dem ursprünglichen CAD-Modell übereinstimmt.
Besonderheit | Pneumatisches Festwinkelsystem | Servogesteuertes CNC-System |
|---|---|---|
Winkelflexibilität | Begrenzt (normalerweise 45°, 90°, 135°) | Beliebiger Winkel (typischerweise 22,5° bis 157,5°) |
Setup-Geschwindigkeit | Moderate manuelle mechanische Anpassungen | Sofortige softwaregesteuerte Servopositionierung |
Architektonisches Ziel | Gewerbefassaden mit Standardraster | Komplexe, facettierte und geschwungene Gebäudehüllen |
Genauigkeitsstufe | Hoch für standardmäßige feste mechanische Anschläge | Ultrahoch über alle Bruchgrade hinweg |
Ihre Automatisierungsoptionen sollten direkt zu Ihrem täglichen Produktionsvolumen passen. Überinvestitionen verbrennen unnötig Kapital, während Unterinvestitionen die Produktivität erheblich beeinträchtigen. Sie benötigen einen pragmatischen Ansatz bei der Auswahl, wie viele motorisierte Achsen Ihr Betrieb wirklich benötigt. Jede automatisierte Achse macht einen manuellen Bedienerschritt überflüssig und beschleunigt so die Gesamtzykluszeit.
Für eine starke Grundautomatisierung sollten Sie eine 3-Achsen-Mehrwinkel-Hochleistungs-CNC-Automatiksäge in Betracht ziehen . Diese Ausrüstung bietet ein hervorragendes Gleichgewicht zwischen Kapitalkosten und täglicher Effizienz. Es eignet sich am besten für großvolumige, wiederholbare Standardschnitte. Sie erhalten eine automatische Längenpositionierung (Achse 1) und eine zuverlässige Grundwinkelneigung an beiden Köpfen (Achse 2 und 3). Es bewältigt Standardproduktionsmischungen wunderbar und ohne unnötige Softwarekomplexität. Ihre Bediener können innerhalb weniger Tage lernen, es effizient zu betreiben.
Wenn die Projektvarianz erheblich zunimmt, benötigen Sie eine erweiterte Automatisierung. Eine 7-Achsen-Fassaden-CNC-Doppelgehrungssäge verändert die Arbeitsweise Ihrer Werkstatt völlig. Es eignet sich perfekt für hochwertige Architekturfassaden, die komplexe Verbundwinkel erfordern. Das 7-Achsen-System verfügt über automatisches Neigen, Schwenken und eine automatische Profilhöhenerkennung. Komplexe Zero-Setup-Umstellungen können Sie sofort durchführen. Die Maschine liest die Profilabmessungen und passt den Spann- und Sägeblatthub entsprechend an.
Wie sollten Sie diese Investition gestalten? Schauen Sie sich Ihren Produktionsmix genau an. Überfordern Sie Ihre Ausrüstung nicht, wenn 90 % Ihrer Arbeit aus standardmäßigen rechtwinkligen Querträgern besteht. Eine robuste 3-Achsen-Maschine maximiert Ihren Durchsatz äußerst effizient. Sie sollten jedoch viel in eine 7-Achsen-Einrichtung investieren, wenn Ihre Werkstatt kundenspezifische Projektarbeiten mit hoher Varianz abwickelt. Die Vorabinvestition in die Achse zahlt sich schnell aus, da manuelle Messfehler vermieden und komplexe Rahmenmontagen erheblich beschleunigt werden.
Mechanische Zuverlässigkeit bedeutet absolut nichts, wenn Ihre Datenübertragung fehlschlägt. Die Schnittlistenoptimierung dient als Gehirn der modernen Fassadenfertigung. Sie können es sich nicht leisten, eine moderne Werkstatt mit gedruckten Tabellenkalkulationen und Maßbändern zu betreiben. Das Risiko einer Zahlenvertauschung ist bei teuren Aluminiumwerkstoffen einfach zu hoch.
Sie benötigen eine nahtlose Datenübertragung von der Konstruktionssoftware direkt zur Maschine. Beliebte Fassadendesignplattformen wie SchuCal, Orgadata oder AutoCAD müssen über Netzwerk oder USB mit Ihrer Säge kommunizieren. Durch diese Integration entfallen manuelle Tastatureingaben. Dadurch wird verhindert, dass Bediener Abmessungen in gedruckten Werkstattzeichnungen falsch lesen. Die Maschine empfängt eine .CSV- oder .NC-Datei und führt die Schneidsequenz automatisch aus.
Integrierte Software minimiert den Verschnitt aggressiv. Optimierte Verschachtelungsroutinen berechnen die beste Schnittreihenfolge, um die maximale Ausbeute aus jedem Rohaluminiumbarren herauszuholen. Diese Verbesserung der Materialausbeute wirkt sich direkt auf Ihr Endergebnis aus. Die Einsparung von nur fünf Prozent Materialabfall führt zu enormen Einsparungen beim Schneiden teurer, thermisch getrennter Vorhangfassadenprofile.
Hardwarefunktionen müssen außerdem strengen Sicherheits- und betrieblichen Compliance-Standards entsprechen. Eine Hochleistungssäge muss sowohl den Bediener als auch die Werkstattumgebung schützen. Suchen Sie nach diesen wesentlichen Komponenten:
Vollständig geschlossene Schneidzonen: Hochleistungshauben schützen den Bediener vor sich schnell bewegenden Aluminiumspänen und katastrophalen Messerklemmen. Bei geöffneter Haube darf die Maschine nicht laufen.
Mikroschmiersysteme (MQL): Diese Systeme sprühen einen feinen Ölnebel direkt auf die Blattzähne. Sie verlängern die Lebensdauer der Klinge und halten gleichzeitig die Arbeitsumgebung sauber und frei von Kühlmittelrückständen.
Phasenfolgeschutz: Dieser elektrische Schutz verhindert schwere Schäden am Servomotor durch unsachgemäße werkseitige Verkabelung.
Schließlich sollten Sie vor dem Kauf immer realistische Wartungsannahmen bewerten. Prüfen Sie die lokale Verfügbarkeit von Servicetechnikern in Ihrer Region. Untersuchen Sie die Ersatzteillieferkette sorgfältig. Stellen Sie sicher, dass Sie schnell Ersatz-Servomotoren oder spezielle 500-mm- bis 600-mm-Fassadenlamellen beschaffen können. Auch die Möglichkeit der Ferndiagnose bietet einen enormen Vorteil. Sie ermöglichen es Maschinenherstellern, sich über WLAN anzumelden, um Softwareprobleme zu beheben, ohne dass ein kostspieliger Besuch vor Ort erforderlich ist.
Die Auswahl der richtigen Schneidausrüstung erfordert einen äußerst disziplinierten Ansatz. Sie müssen Ihre Sägelänge auf Ihre maximalen Rohmaterialabmessungen abstimmen. Sie müssen Ihren erforderlichen Winkelbereich an Ihre typische architektonische Komplexität anpassen. Schließlich müssen Sie den Automatisierungsgrad direkt an Ihre Arbeitsverfügbarkeits- und Durchsatzziele anpassen. Wenn Sie dieser strukturierten Logik folgen, erhalten Sie eine Maschine, die auch unter Druck wirklich Leistung bringt.
Kaufen Sie Geräte nicht ausschließlich auf der Grundlage einer Broschüre. Führen Sie vor dem Abschluss einer Bestellung proaktive Überprüfungsschritte durch. Fordern Sie beim Hersteller ausführliche Zeitstudien an. Fordern Sie Probeschnitte mit Ihren eigenen schwersten und komplexesten Profilstrangpressteilen an. Nur wenn Sie sehen, wie die Maschine Ihre tatsächlichen Materialien verarbeitet, können Sie den Spanndruck und die Blattdämpfung genau überprüfen. Treffen Sie Ihre endgültige Entscheidung auf der Grundlage nachweislicher, realer Belege aus der Werkstatt.
A: Im Allgemeinen benötigen Sie eine Schnittlänge von 5 bis 6 Metern. Diese Größe verarbeitet hocheffizient Standard-Rohprofile (normalerweise in Längen von 5,8 m bis 6,5 m). Mit einem Bett dieser Größe können Sie vertikale Pfosten über die gesamte Länge mit minimalem Verschnitt verarbeiten. Es verhindert außerdem den gefährlichen und arbeitsintensiven doppelten Umgang mit schweren Materialien in der Werkstatt.
A: Nein, Standard-Fenstersägen fehlt die nötige robuste Konstruktion. Vorhangfassadenprofile erfordern eine deutlich höhere Motorleistung, um ein Abwürgen beim Schneiden zu verhindern. Sie erfordern außerdem viel größere Blattdurchmesser – typischerweise 500 mm bis 600 mm – und einen weitaus größeren pneumatischen Klemmdruck, um die starren, schweren Strangpressteile sicher zu halten.
A: Ein 7-Achsen-CNC-System macht manuelle Messungen und Testschnitte vollständig überflüssig. Die softwaregesteuerte automatische Positionierung stellt sicher, dass die Klinge jedes Mal den exakten mathematischen Winkel und die exakte Länge erreicht. Durch diese Präzision wird der Ausschuss drastisch reduziert, wodurch teure Materialverschwendung durch menschliche Einrichtungsfehler oder falsch abgelesene Maßbänder vermieden wird.


