
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Onustec veröffentlichen Zeit: 2026-10-22 Herkunft:Powered


Aluminium erfordert besondere Schnittbedingungen. Seine einzigartigen thermischen Eigenschaften erfordern eine schnelle Wärmeableitung, um ein Schmelzen zu verhindern. Herkömmliche Holzbearbeitungsmaschinen versagen unter diesen industriellen Belastungen völlig. Für die schwere Metallbearbeitung mangelt es ihnen an ausreichender Spanabfuhr und Strukturresonanzkontrolle. Sie stehen vor einer kritischen Entscheidung für Ihre Produktionslinie. Sie müssen sich zwischen einer Plattenfräse und einem Profilbearbeitungszentrum entscheiden. Diese Wahl hängt selten allein von der reinen Spindelleistung ab. Stattdessen müssen Sie sich an der Materialgeometrie, den Teilehaltemethoden und Ihren täglichen Produktionsengpässen orientieren. Dieser Leitfaden bietet Ihnen einen objektiven, ingenieurorientierten Rahmen. Wir betrachten die reale Implementierungsrealität und nicht einfache Hersteller-Datenblätter. Sie erfahren genau, wie Sie Maschinenarchitekturen bewerten. Wir helfen Ihnen, Ihre spezifischen Produktionsabläufe zu optimieren und kostspielige Produktionsfehler zu vermeiden.
Die Materialgeometrie bestimmt die Maschine: Die Verschachtelung flacher Bleche erfordert die Vakuumtischarchitektur einer Plattenfräse, während lange Extrusionen die spezielle Klemmung und den mehrseitigen Zugang eines Profilzentrums erfordern.
Achsenkonfigurationen steigern den ROI: Eine standardmäßige 3-Achsen-Einrichtung ist für 2D-Profile kostengünstig, aber mehrseitige Extrusionsarbeiten erfordern 4-Achsen- oder 5-Achsen-Fähigkeiten, um kostspielige manuelle Neupositionierungen zu vermeiden.
Steifigkeit und Schmierung sind nicht verhandelbar: Unabhängig vom gewählten Maschinentyp erfordert das Hochgeschwindigkeits- Aluminium-CNC-Fräsen Masse (Schwingungsdämpfung) und zuverlässige MMS (Mindestmengenschmierung), um Spanschweißen und Werkzeugausfall zu verhindern.
Beginnen Sie mit der Beurteilung des Materialbestands. Sie müssen Ihre primären Materialeinsätze sorgfältig planen. Schneiden Sie dünne ACM-Platten (Aluminum Composite Material)? Vielleicht verarbeiten Sie massive 6061-T6-Aluminiumbleche. Stattdessen könnten Sie lange architektonische 6063-T5-Profile bearbeiten. Die Geometrie bestimmt Ihren gesamten Arbeitsablauf. Plattenoberfräsen verarbeiten Flachmaterial hervorragend. Profilzentren beschäftigen sich mit langen, strukturellen Formen. Wir empfehlen, vor dem Fortfahren eine vollständige Materialprüfung durchzuführen. Sie können eine Flachbettmaschine nicht dazu zwingen, eine unhandliche L-Halterung effizient zu halten.
Als nächstes identifizieren Sie Zykluszeitengpässe. Wir sehen oft, dass Werkstätten die Schnittgeschwindigkeit für Produktionsverzögerungen verantwortlich machen. Die tatsächliche Verzögerung entsteht jedoch in der Regel durch die Teilehandhabung. Das Laden und Entladen von Material verschlingt wertvolle Arbeitsstunden. Auch Nebenarbeiten wie Gewindeschneiden und Seitenbohren nehmen enorm viel Zeit in Anspruch. Sie müssen Ihre Bediener direkt beobachten. Beobachten Sie, wie sie Teile zwischen verschiedenen Arbeitsstationen bewegen. Jeder manuelle Berührungspunkt verlängert Ihre Gesamtzykluszeit. Die Eliminierung dieser Berührungspunkte sollte Ihre Geräteauswahl vollständig leiten. Wenn Bediener ständig Teile umdrehen, um seitliche Löcher zu bohren, leidet Ihr Gesamtprozess erheblich.
Sie müssen sich umgehend mit der Realität der Toleranz befassen. Wir müssen realistische Erwartungen an die Teilebeschaffenheit und Maßgenauigkeit festlegen. Das Fräsen unterscheidet sich erheblich vom herkömmlichen CNC-Fräsen. Das Fräsen bietet eine höhere Steifigkeit für Präzision auf Luftfahrtniveau. Routing bietet Geschwindigkeit und Vielseitigkeit im Großformat. Von einer Standard-Portalfräse können Sie keine Genauigkeit im Mikrometerbereich erwarten. Allein die thermische Ausdehnung verschiebt große Aluminiumbleche beim Schneiden. Für Standard-Routing-Aufgaben sollten Sie Toleranzen um ±0,1 mm anstreben. Planen Sie Ihre Montagetoleranzen anhand dieser praktischen Grenzen.
Best Practice: Nutzen Sie die statistische Prozesskontrolle, um täglich Ihre aktuellen Toleranzabweichungen zu verfolgen.
Häufiger Fehler: Beim Kauf einer Hochgeschwindigkeitsfräse erwarten Sie die hohe Präzision eines Fräszentrums aus Gusseisen.
Kernarchitektur. Eine Plattenfräse nutzt ein spezielles Vakuum-Niederhaltesystem. Es verfügt über ein Portaldesign, das für große, flache Materialien optimiert ist. Diese Architektur hält dünne Blätter absolut flach auf dem Tisch. Eine Drehschieberpumpe erzeugt Vakuum durch eine poröse MDF-Platte. Das MDF verteilt das Vakuum gleichmäßig über die gesamte Platte. Das Breitportal überspannt die gesamte Materialbreite. Es verteilt die Schnittkräfte gleichmäßig auf das massive Bett.
Ideale Anwendungen. Sie benötigen dieses Setup für die Verschachtelung großer Mengen. Es verarbeitet Aluminium-Verbundwerkstoffe perfekt. Wir sehen auch, dass es häufig für Paneele in der Luft- und Raumfahrt und Schiffsdecks verwendet wird. Diese Branchen erfordern massive flache Muster. Die Bediener laden volle 4x8- oder 5x10-Blätter auf das Spoilboard. Die Maschine profiliert schnell mehrere Teile aus einem einzigen Blech. Dieser Nesting-Prozess minimiert den Materialabfall erheblich. Bediener können auch präzise V-Nuten für architektonische Faltanwendungen durchführen.
Systemintegration. Die Implementierung eines 3-Achsen-CNC-Fräsbearbeitungszentrums für Aluminium bringt spezifische betriebliche Vorteile mit sich. Wir bewerten seine Fähigkeiten anhand der täglichen Produktionsanforderungen.
Stärken: Sie erreichen einen hohen Durchsatz für verschachtelte 2D- und 2,5D-Teile. Die CAM-Programmierung bleibt unkompliziert. Bediener erlernen die 3-Achsen-Software schnell. Sie profitieren außerdem von einem geringeren Basisinvestitionsaufwand.
Schwächen: Die Fähigkeit zur Seitenbearbeitung ist unzureichend. Das Halten langer, schmaler Extrusionen auf einem Vakuumbett verursacht erhebliche Probleme. Sie werden sehr anfällig für Vibrationen und Teilebewegungen. Diese Vibration führt zu einer schlechten Kantenbearbeitung und einem schnellen Werkzeugverschleiß.
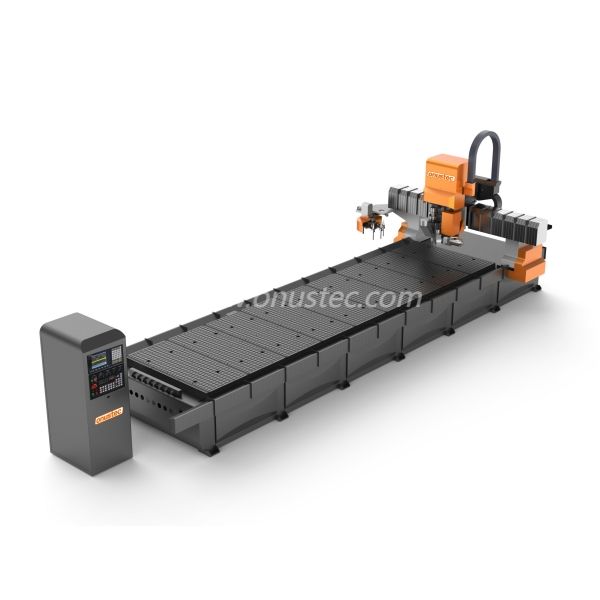
Kernarchitektur. Profilzentren verfügen über einen robusten Strukturrahmen. Sie setzen auf eine einstellbare pneumatische Schraubstockklemmung anstelle von Vakuumdruck. Sie bieten eine verlängerte X-Achse, oft mit einer Spannweite von 3 bis 9 Metern. Die Hersteller entwickeln diese speziell für die Handhabung langer Strangpressteile. Die offene Bauweise ermöglicht eine kontinuierliche Beladung großer Längen. Die pneumatischen Klemmen passen sich an, um komplexe Innenbahnen sicher zu greifen.
Ideale Anwendungen. Diese Maschinen eignen sich hervorragend für Vorhangfassaden und Automobilstrukturbauteile. Sie bearbeiten Fenster- und Türrahmen effizient. Sie verwenden sie auch für industrielle T-Nutenprofile. Diese Branchen erfordern präzise Löcher und Schlitze entlang langer Strukturelemente. Ein Vakuumtisch kann diese geometrischen Formen einfach nicht fixieren. Für die Herstellung von Vorhangfassaden sind Lüftungslöcher, Schlossausschnitte und die Vorbereitung der Scharniere erforderlich. Diese Funktionen erfordern einen direkten seitlichen Zugriff von der Spindel aus.
Erweiterte Konfigurationen. Bei einem Upgrade kommt es zu einer massiven betrieblichen Verschiebung. Erwägen Sie den Wechsel zu einem 4-Achsen-Doppelspindel-CNC-Fräsbearbeitungszentrum für Aluminiumplatten . Diese Konfiguration verändert Ihre Produktionsgeschwindigkeit grundlegend. Der Doppelspindelaufbau ermöglicht gleichzeitige Vorgänge und einen schnellen Werkzeugeinsatz.
Überlegene Spannung: Pneumatische Schraubstöcke passen sich der spezifischen Profilform an. Sie greifen das Material fest, ohne Hohlprofile zu zerdrücken.
Mehrseitiger Zugriff: Die Spindel dreht sich, um auf drei oder vier Seiten zuzugreifen. Der Bediener muss das Teil nicht manuell lösen.
Integrierte Vorgänge: Sie können Bohren, Fräsen und Gewindebohren in einem einzigen Setup durchführen. Dadurch entfallen sekundäre Bearbeitungsstationen vollständig.
Stärken: Durch die Bearbeitung in einer Aufspannung erzielen Sie eine enorme Zeitersparnis. Sie erhalten eine überragende Steifigkeit für dickwandige Profile. Die Klemmen eliminieren Vibrationen vollständig. Schwächen: Für die Verarbeitung von Standardplattenware sind sie nach wie vor völlig ungeeignet. Sie sind mit einer höheren Komplexität der CAM-Software konfrontiert. Sie erfordern einen erheblichen physischen Platzbedarf in Ihrem Geschäft.
Wir müssen bestimmte mechanische Merkmale objektiv bewerten. Wir schauen uns an, wie sie sich in täglichen Produktionsergebnissen niederschlagen.
Teilebefestigung und Niederhaltung. Wir müssen Vakuum-Matrizentische mit verstellbaren pneumatischen Spannern vergleichen. Für Vakuumtische sind MDF-Spoilerplatten erforderlich. Sie müssen außerdem strenge CFM-Berechnungen (Kubikfuß pro Minute) durchführen. Wenn Sie den Vakuumdruck verlieren, fliegen Teile heftig vom Tisch. Sie müssen Ihren Tisch sorgfältig aufteilen, um ihn an die Materialgröße anzupassen. Dies verhindert massive Luftlecks an den Rändern. Pneumatikspanner erfordern eine individuelle Backenplanung. Sie müssen das innere Gewebe der Profile abstützen, um ein Quetschen zu verhindern.
Spindelgeschwindigkeiten und Drehmomentkurve. Sie müssen die Spindeldrehzahl sorgfältig bewerten. Geschwindigkeiten über 24.000 U/min eignen sich am besten für das Fräsen dünner Bleche. Bei hohen Drehzahlen werden kleine Späne schnell abtransportiert. Umgekehrt benötigen Sie für schwere Arbeiten Spindeln mit hohem Drehmoment und niedrigerer Drehzahl. Sie erledigen Gewindeschneidarbeiten perfekt. Sie verarbeiten auch starkwandige Profile viel besser. Das hohe Drehmoment verhindert ein Blockieren der Spindel bei aggressiven Schnitten.
Werkzeug- und Spanmanagement. Effektives CNC-Fräsen von Aluminium erfordert ein einwandfreies Spanmanagement. Als Industriestandard gilt die Nebelkühlung, kurz MQL genannt. Eine unzureichende Schmierung birgt große Risiken. Es kommt zum Abrieb, wenn heißes Aluminium an den Fräser schweißt. Werkzeugbrüche treten danach schnell auf. Staubfanghauben eignen sich hervorragend für Oberfräsen. Sie saugen Späne vertikal an. Schwerkraft und Späneabsaugung per Förderband eignen sich besser für Profilzentren. Die Späne fallen auf natürliche Weise in die Behälter unterhalb der Klammern.
Tabelle: Vergleich der Maschinenarchitektur
Bewertungsmetrik | Panel-Router-System | Profilbearbeitungszentrum |
|---|---|---|
Primärteilbefestigung | Vakuum-Matrixtisch (in Zonen unterteilt) | Einstellbare pneumatische Klemmen |
Optimales Lagermaterial | Flache Laken (ACM, 6061-Platte) | Lange Profile (6063-Profile) |
Fähigkeit zur Seitenbearbeitung | Erfordert manuelles Umdrehen der Teile | Automatisiert über 4-Achs-Spindel |
Methode zur Spanextraktion | Überkopf-Staubsammelhaube | Extraktionsbett mit Schwerkraftförderer |
Sie müssen betriebliche Hürden einplanen. Wir sehen, dass viele Geschäfte während der ersten Umstellung Schwierigkeiten haben. Durch die richtige Planung können diese schwerwiegenden Störungen abgemildert werden.
CAM-Software und Bedienerschulung. Der Übergang von der 3-Achsen-Schachtelungssoftware bringt große Herausforderungen mit sich. Der Umstieg auf eine 4-Achsen-Profilbearbeitungssoftware führt zu einer steilen Lernkurve. Bediener müssen Werkzeugwege dreidimensional visualisieren. Sie müssen sichere Kollisionsvermeidungszonen sorgfältig programmieren. Bediener erleben häufig vorübergehende Produktivitätseinbußen. Sie müssen ausreichend Zeit für die richtige Schulung einplanen. Der Übergang von der flachen 2D-DXF-Verschachtelung zur 3D-STEP-Dateiprogrammierung erfordert völlig neue Fähigkeiten.
Anforderungen an die Einrichtung. Sie müssen sich umgehend mit der Bodenfläche befassen. Profilzentren erfordern massive lineare Grundflächen. Eine 9-Meter-Maschine benötigt zum Beladen viel Freiraum. Sie benötigen ausreichend Platz, um langes Rohmaterial sicher zu manövrieren. Die Druckluftmenge bleibt kritisch. Sowohl Vakuumpumpen als auch Nebelkühlmittel verbrauchen kontinuierlich schwere Luft. Stellen Sie sicher, dass Ihr Werkstattkompressor den enormen CFM-Bedarf bewältigen kann. Elektrische Belastungen machen häufig Anlagenmodernisierungen erforderlich. Hochleistungsspindeln verbrauchen bei aggressiven Schnitten enorme Stromstärken.
Wartungsrealitäten. Der Verschleiß ist bei beiden Systemen sehr unterschiedlich. Plattenfräsen erfordern eine ständige Wartung der Vakuumpumpe. Sie müssen wöchentlich Filter wechseln und Dichtungen überprüfen. Spoilboards erfordern häufiges Erneuern der Oberfläche, um eine flache Bezugsebene aufrechtzuerhalten. Profilzentren erfordern die Wartung von Linearführungen und Klemmen. Sie müssen täglich Chips von den Führern entfernen. Pneumatikzylinder benötigen saubere, trockene Luft. Feuchtigkeit in Ihren Luftleitungen führt zu interner Rostbildung und zum Versagen der Klemmen.
Wir können die Auswahllogik einfach zusammenfassen. Sie müssen Ihr Primärproduktionsvolumen sorgfältig bewerten. Wenn Sie zu 80 % mit Flachblechen arbeiten, entscheiden Sie sich für die Oberfräse. Standardmäßig wird ein Panel-Fräser mit umfangreichen Optionen verwendet, der mit speziellen Aluminium-Fräsbits ausgestattet ist. Wenn Sie regelmäßig lange Extrusionen bearbeiten, wechseln Sie zum anderen Pfad. Wenn Sie eine Mehrflächenbearbeitung benötigen, bietet ein Profilzentrum die einzig praktikable Möglichkeit zur Skalierung.
Betrachten Sie diese handlungsorientierten nächsten Schritte:
Überprüfen Sie Ihre Produktionslinie, um genaue Zykluszeitengpässe zu identifizieren.
Stellen Sie ein umfassendes Portfolio Ihrer gängigsten Teilegeometrien zusammen.
Wir empfehlen Ihnen, vor der Erteilung einer Bestellung ein Testteileprogramm (Zeitstudie) mit dem Maschinenhersteller durchzuführen und dabei Ihre genaue Materialsorte zu verwenden.
Rüsten Sie Ihren Werkstattluftkompressor auf, wenn Sie vorhaben, kontinuierliche MMS-Nebelsysteme zu verwenden.
A: Sie sollten es vermeiden, Standard-Holzfräsen für Metall zu modifizieren. Aluminium erfordert eine hohe strukturelle Steifigkeit und ein spezielles Spindeldrehmoment. Das Schneiden von Metall erfordert ein robustes Nebelkühlsystem. Die Hybridisierung leichter Maschinen für die kontinuierliche Aluminiumproduktion führt zu starken Vibrationen. Es kommt zu einer schlechten Kantenbearbeitung und einem schnellen Werkzeugausfall.
A: Eine 3-Achsen-Maschine verwendet eine strikte XYZ-Bewegung von oben nach unten. Es funktioniert perfekt für flache Laken. Eine 4-Achsen-Maschine verfügt über eine indexierbare Rotationsschneidspindel. Dadurch kann das Werkzeug gedreht werden und auf mehrere Seiten eines Profils zugreifen. Dadurch entfällt die manuelle Neupositionierung von Teilen während der Extrusionsbearbeitung.
A: Sie müssen sich auf präzise Vorschub- und Geschwindigkeitsberechnungen konzentrieren. Falsche Spanladungen erzeugen übermäßige Hitze. Verwenden Sie eine spezielle O-Nuten-Werkzeuggeometrie, um Späne schnell zu entfernen. Die obligatorische Nebelschmierung (MMS) verhindert ein Festfressen des Materials. Das richtige Kühlmittel verhindert, dass Aluminium schmilzt und an Ihren Fräsern festklebt.


