
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-03 Herkunft:Powered


Bei der Bearbeitung mehrerer Aufspannungen kommt es häufig zu schwerwiegenden Problemen bei der Stapelung von Toleranzen. Es erhöht den Bedienereingriff und erhöht die Zykluszeiten künstlich. Dies gilt insbesondere für lange oder komplexe Aluminiumprofile. Der Übergang zu einem Ein-Zangen-Workflow ist eine äußerst effektive Möglichkeit, die Produktion zu skalieren. Es erfordert jedoch eine präzise Abstimmung zwischen Werkstückhalterung, CAM-Strategie und Maschinenfunktionen. Wenn Sie es richtig machen, verändern Sie Ihre Fertigungshalle. Sie vermeiden übermäßige manuelle Handhabung. Sie reduzieren außerdem Ausschuss, der durch falsch ausgerichtete Bezugspunkte verursacht wird. Dieser Leitfaden bietet eine technische Roadmap für die Bewertung der Ausrüstung, die Auswahl der Vorrichtungen und die Planung eines Arbeitsablaufs für die Aluminiumverarbeitung in einer einzigen Aufspannung. Sie erfahren, wie Sie den Durchsatz steigern können, ohne die Teilegenauigkeit zu beeinträchtigen. Wir decken alles ab, von der speziellen Werkstückspannung bis hin zur kollisionsbewussten Programmierung, um einen konsistenten Produktionserfolg sicherzustellen.
Durch die Ein-Klammer-Verarbeitung werden Fehler bei der Verschiebung des Bezugspunkts vermieden, wodurch die Ausschussrate und die Abhängigkeit von der manuellen Nachfixierung reduziert werden.
Der Erfolg hängt von einer speziellen Werkstückspannung ab – wie z. B. Schraubstöcken mit niedrigem Profil oder Vakuumsystemen –, die Verformungen in dünnwandigen Aluminium-Strangpressteilen verhindert.
Die Auswahl der Ausrüstung (3-Achsen vs. 4-Achsen) muss sich streng an der Geometrie des Profils und der erforderlichen Produktionsmenge orientieren.
Um die Werkzeugreichweite in einer einzigen Aufspannung sicher zu maximieren, sind Vorabinvestitionen in eine kollisionsbewusste CAM-Programmierung erforderlich.
Herkömmliche Arbeitsabläufe basieren oft auf mehreren Setups, um ein einzelnes Teil fertigzustellen. Sie positionieren Teile ständig neu. Jedes Mal, wenn ein Bediener ein Profil umdreht, entsteht ein kleiner Positionsfehler. Diese mikroskopischen Abweichungen verstärken sich schnell. Wir nennen das Toleranzstapelung. Bei einer langen Extrusion führt diese Ansammlung zu Ausschussteilen und verschwendetem Material. Außerdem verschwenden die Bediener wertvolle Stunden mit dem Austausch von Vorrichtungen. Ihre Spindel steht im Leerlauf, während manuelle Einstellungen vorgenommen werden. Diese versteckten Kosten schmälern die Gewinnmargen.
Die Implementierung einer One-Clamp-Strategie verändert die CNC-Bearbeitung von Aluminium. Wir müssen objektive Maßstäbe festlegen, um den Erfolg dieses Übergangs zu messen. Ihr vorrangiges Ziel ist eine messbare Verbesserung aller wichtigen Leistungsindikatoren. Wir achten auf folgende Kriterien:
Verkürzung der gesamten Zykluszeit von Etage zu Etage: Durch den Wegfall manueller Wendungen wird die tägliche Leistung direkt erhöht.
Verbesserter Cpk (Prozessfähigkeitsindex): Durch die konsistente Bezugspunktreferenzierung wird sichergestellt, dass die Merkmale jedes Mal perfekt ausgerichtet sind.
Geringere vorrichtungsbedingte Ausschussraten: Teile bleiben sicher, ohne wiederholter Klemmbelastung ausgesetzt zu sein.
Die Eigenschaften von Aluminium erfordern bei der Bearbeitung besondere Aufmerksamkeit. Das Material zeichnet sich durch eine hervorragende Bearbeitbarkeit aus. Es bleibt jedoch sehr anfällig für Klemmverzerrungen. Dünne Wände verziehen sich leicht. Darüber hinaus nimmt Aluminium Wärme schnell auf und speichert sie. Durch die Wärmeausdehnung wachsen Teile bei aggressiven Schneidzyklen. Durch die Rüstreduzierung wird die Zeit minimiert, die ein Teil damit verbringt, Umgebungs- und Schneidwärme zu absorbieren. Die Konsolidierung von Abläufen in einem Setup ist sowohl äußerst vorteilhaft als auch technisch anspruchsvoll. Sie müssen Kräfte und Temperaturen perfekt beherrschen.
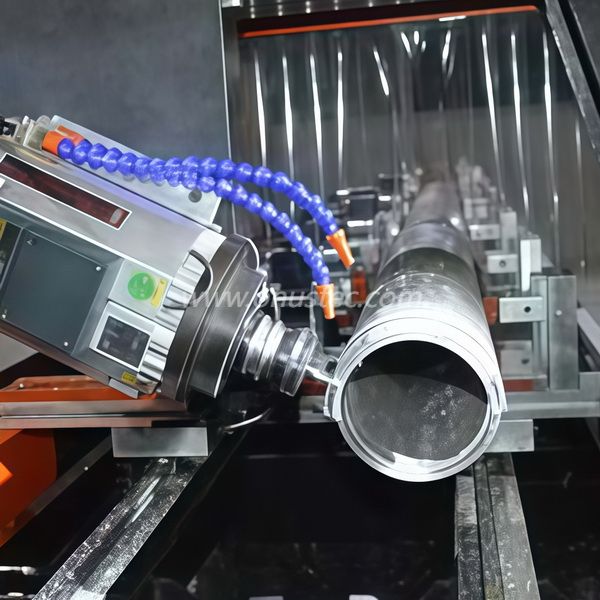
Spannverzerrungen zerstören mehr Aluminium-Strangpressprofile als schlechte Schnittparameter. Der Standard-Schraubstockdruck zerdrückt leicht dünnwandige Profile. Bediener ziehen die Klemmen häufig zu fest an, um ein Verrutschen der Teile zu verhindern. Durch diese Praxis wird das Metall verzogen. Beim Lösen der Klemme federt das Material zurück. Die sorgfältig bearbeiteten Merkmale geraten plötzlich aus der Toleranz. Wir müssen diese Klemmverzerrung direkt angehen.
Branchenexperten vertrauen auf evidenzorientierte Lösungen zur Sicherung empfindlicher Extrusionen. Sie benötigen spezielle Hardware, um das Teil fest und dennoch sanft zu greifen. Betrachten Sie diese bewährten Methoden:
Schraubstöcke mit niedrigem Profil: Diese Schraubstöcke greifen nur den unteren Bruchteil eines Zolls des Schafts. Sie maximieren den Zugang des Werkzeugs zu den Seiten und Unterkanten. Die Spindel bewegt sich frei und ohne Behinderung.
Kundenspezifische weiche Backen: Maschinisten schneiden Negativprofile der Extrusion in Aluminium- oder Acetalbacken. Diese maßgeschneiderten Backen verteilen die Spannkraft gleichmäßig auf komplexe Konturen. Sie verhindern örtliche Quetschungen.
Vakuumbefestigung und Klebemethoden: Einige Architekturplatten sind extrem dünn. Die mechanische Klemmung versagt einfach. Um diese empfindlichen Teile flach zu halten, verwenden wir Vakuumtische oder doppelseitige Acrylbänder.
Die Risikominderung erfordert strenge operative Disziplin. Sie können nicht erraten, wie viel Kraft Sie anwenden müssen. Bediener sollten Drehmomentschlüssel verwenden. Diese Tools gewährleisten jedes Mal wiederholbare Setups. Auch dynamische Spannsysteme helfen. Sie passen die Haltekraft an die Schnittlast an. Das Material darf niemals seine Fließgrenze erreichen. Eine ordnungsgemäße Werkstückspannung garantiert, dass Ihre Strangpressteile während des gesamten Bearbeitungszyklus makellos bleiben.
Die Auswahl des richtigen Bearbeitungszentrums bestimmt den Erfolg Ihres One-Clamp-Workflows. Sie müssen die Fähigkeiten der Ausrüstung streng auf Ihre Profilgeometrie ausrichten. Standardmäßige lineare Extrusionen erfordern einen anderen Ansatz als komplexe Architekturfassaden.
Manchmal erledigen einfachere Geräte die Aufgabe perfekt. Finden Sie heraus, wann ein schnelles 3-Achsen-CNC-Profilbearbeitungszentrum für Aluminium ausreichend ist. Diese Maschinen zeichnen sich durch standardmäßige lineare Extrusionen aus. Sie bewältigen mühelos einseitiges Bohren, Fräsen und einfache Industrierahmen. Überprüfen Sie bei der Bewertung einer 3-Achsen-Maschine mehrere wichtige Spezifikationen. Achten Sie auf Eilganggeschwindigkeiten, um Nebenzeiten zu minimieren. Stellen Sie sicher, dass die Spindeldrehzahl hohe Materialabtragsraten (MRR) unterstützt. Aluminium liebt hohe Geschwindigkeiten – oft sind 18.000 bis 24.000 U/min erforderlich. Überprüfen Sie abschließend die Bettlänge. Lange Profile erfordern längere Betten oder Durchreichemöglichkeiten, um eine manuelle Neupositionierung zu vermeiden.
Komplexere Geometrien erfordern eine fortschrittliche Kinematik. Ermitteln Sie, wann ein 4-Achsen-CNC-Bearbeitungszentrum für Aluminiumfassaden erforderlich ist. Mehrseitige Architekturprofile erfordern eine Drehung. Komplexe Winkel und kontinuierliche rotierende Werkzeugwege sind auf Standard-3-Achsen-Maschinen ohne Umspannen nicht möglich. Achten Sie bei der Bewertung von 4-Achsen-Lösungen auf die Steifigkeit des Drehzapfens. Stellen Sie sicher, dass es der Hebelwirkung langer Extrusionen standhält. Entscheiden Sie sich zwischen kontinuierlicher und indizierter 4.-Achsen-Fähigkeit. Kontinuierliche Bewegung ermöglicht gleichzeitiges mehrachsiges Schneiden. Die indizierte Bewegung fixiert das Teil in bestimmten Winkeln. Überprüfen Sie außerdem Hochleistungs-Späneabsaugsysteme. Durch die Schwerkraft bleiben Späne oft in gedrehten Taschen hängen.
Berücksichtigen Sie die Skalierbarkeit und den Platzbedarf der Maschine. Bewerten Sie die verfügbare Bodenfläche im Vergleich zu Ihrer maximalen Profillänge. Sie müssen auch die Kapazität des automatischen Werkzeugwechslers (ATC) bewerten. Einzel-Rüstvorgänge erfordern eine vielfältige Werkzeugbibliothek. Ein robustes ATC stellt sicher, dass die Maschine nie anhält, um auf manuelle Werkzeugwechsel zu warten.
Vergleich der Geräteeigenschaften
Besonderheit | 3-Achsen-Bearbeitungszentrum | 4-Achsen-Bearbeitungszentrum |
|---|---|---|
Primäre Anwendung | Einseitiges Bohren, Standard-Linearprofile | Mehrseitige Profile, komplexe architektonische Fassaden |
Positionsfähigkeit | X-, Y-, Z-Linearachsen | X-, Y-, Z- und A-Achsen-Rotationspositionierung |
Komplexität der Werkstückspannung | Mäßig; einfache Schraubstock- oder Klemmaufbauten | Hoch; erfordert Drehzapfen oder indexierte Spannfutter |
Einschränkungen der Werkzeugreichweite | Beschränkt auf die oberen und zugänglichen Seitenfunktionen | Exzellent; Greift auf mehrere Flächen in einer Klemme zu |
Eine One-Clamp-Strategie bringt einzigartige Programmier- und physikalische Herausforderungen mit sich. Werkzeugreichweite versus Steifigkeit führt zu einem inhärenten Kompromiss. Das Umgehen von Vorrichtungen mit niedrigem Profil erfordert oft längere Werkzeuge. Ein längerer Werkzeugüberstand erhöht das Risiko von Rattern. Außerdem kommt es beim Schneiden von Aluminium zu Durchbiegungen. Wir mildern dies durch den Einsatz vibrationsdämpfender Werkzeughalter. Schrumpf- oder hydraulische Halter sorgen für eine hervorragende Konzentrizität und Steifigkeit. Sie müssen die Notwendigkeit, seitliche Merkmale zu erreichen, gegen die Notwendigkeit einer starren Schneideinrichtung abwägen.
Kollisionsvermeidung wird zur absoluten Notwendigkeit. Sie bitten die Spindel, um benutzerdefinierte Vorrichtungen und Zapfen zu navigieren. Sie müssen in Ihrer CAM-Software eine präzise digitale Zwillingssimulation verwenden. Programmierer erstellen exakte 3D-Modelle der Maschine, Vorrichtung und des Lagerbestands. Die Software simuliert jede Bewegung, bevor sich die reale Maschine überhaupt bewegt. Dies verhindert katastrophale Unfälle zwischen Spindel und Vorrichtung. Die Bearbeitung mehrerer Flächen in einer Aufspannung lässt keinen Raum für Vermutungen.
Spanabfuhrstrategien erfordern eine sorgfältige Planung. Bei Einzelaufbauten handelt es sich häufig um tiefe Taschen oder gedrehte Geometrien. In diesen Hohlräumen sammeln sich Späne. Das Nachschneiden von Spänen beeinträchtigt die Oberflächengüte und bricht den Schaftfräser. Programmieren Sie Werkzeugwege, die einen natürlichen Abtransport der Späne ermöglichen. Verwenden Sie Hochdruckkühlmittel, um Schmutz wegzublasen. Luftstrahlen eignen sich hervorragend für Aluminium, da sie verhindern, dass Späne am Fräser haften bleiben. Der manuelle Eingriff sollte während eines vollständig optimierten Zyklus Null sein.
Ebenso wichtig ist das Wärmemanagement. Einzelaufbauten mit langen Zyklen erzeugen erhebliche Wärme. Aluminium weist einen hohen Wärmeausdehnungskoeffizienten auf. Das Material dehnt sich physikalisch aus, wenn es heiß wird. Wenn Sie ein drei Meter langes Profil ohne Wärmemanagement bearbeiten, geraten die endgültigen Löcher außerhalb der Toleranz. Beherrschen Sie den Wärmestau durch Optimierung der Vorschubgeschwindigkeiten. Halten Sie die Spanlast hoch, damit die Wärme in den Chip und nicht in das Teil übertragen wird. Bei Bedarf pausiert das Programm Abkühlen.
Um sich auf dem Ausrüstungsmarkt zurechtzufinden, ist ein strukturierter Anbieterbewertungsrahmen erforderlich. Sie müssen Marketingaussagen durchgehen, um die wahre Leistungsfähigkeit beurteilen zu können. Wenn Sie den Kauf einer Maschine planen, fordern Sie strenge Abflusstests. Akzeptieren Sie keine Tests an Standard-Demonstrationsblöcken. Fordern Sie sie auf, Ihre spezifischen Profile zu schneiden. Überprüfen Sie die Positionsgenauigkeit über große Entfernungen mithilfe der Laserinterferometrie. Eine Maschine kann über 500 mm enge Toleranzen einhalten, über einem 3-Meter-Bett jedoch stark abdriften.
Wenn Sie die Produktion auslagern, bewerten Sie Ihre Bearbeitungspartner sorgfältig. Fordern Sie eine Dokumentation ihrer Spannstrategien an. Fragen Sie, wie sie Dünnwandverzerrungen entgegenwirken. Überprüfen Sie ihre Qualitätssicherungsprozesse für die Toleranzüberprüfung bei einem einzelnen Setup. Ein zuverlässiger Partner teilt gerne seine Prozessfähigkeitsdaten.
Serviceniveau und Compliance sind von enormer Bedeutung. Stellen Sie sicher, dass alle Geräte regionalen Sicherheitsstandards wie CE oder UL entsprechen. Vergessen Sie nicht den Aftermarket-Support. Anbieter müssen reaktionsschnellen, lokalen technischen Support anbieten. Komplexe 4-Achsen-Integrationen erfordern zwangsläufig eine Fehlerbehebung. Wenn Sie wochenlang auf einen Techniker warten, stoppt Ihre Produktion.
Definieren Sie Sofortmaßnahmen, um voranzukommen. Führen Sie zunächst eine Zeitstudie zu Ihren aktuellen Multi-Setup-Teilen durch. Dokumentieren Sie die Arbeitsstunden, die für das Umdrehen und Neukennzeichnen von Teilen aufgewendet wurden. Berechnen Sie den potenziellen Return on Investment (ROI), der ausschließlich auf der Reduzierung der Zykluszeit und der Beseitigung von Ausschuss basiert. Diese Daten liefern die nötige Rechtfertigung für die Aktualisierung Ihres Workflows.
Der Übergang zu einem Ein-Spann-Aluminium-CNC-Bearbeitungsworkflow bietet enorme betriebliche Vorteile. Es erfordert eine höhere Vorabplanung und eine spezielle Arbeitshaltung. Sie müssen in robuste CAM-Simulation und Präzisionsvorrichtungen investieren. Der ROI in Bezug auf Durchsatz und Genauigkeit rechtfertigt jedoch problemlos den Aufwand für die Profilproduktion mittlerer bis großer Stückzahlen. Sie vermeiden die Anhäufung von Toleranzen, reduzieren die Ermüdung des Bedieners und senken die Ausschussquote drastisch.
Machen Sie den nächsten Schritt zur Optimierung Ihrer Produktionsfläche. Senden Sie eine CAD-Zeichnung Ihrer schwierigsten Extrusion an einen Gerätespezialisten, um eine Schätzung der Zykluszeit zu erhalten. Fordern Sie eine individuelle Beratung zur Werkstückspannung an, um zu erfahren, wie Schraubstöcke mit niedrigem Profil Ihren Prozess verändern können. Sehen Sie sich die detaillierten Maschinenspezifikationen an, um die perfekte Lösung für Ihre Produktionsanforderungen zu finden.
A: Die Vermeidung von Rattern beruht auf einer stabilen Werkstückhalterung und einem kurzen Werkzeugüberstand. Verwenden Sie maßgeschneiderte weiche Backen, um die dünnen Wände vollständig zu stützen. Rüsten Sie auf vibrationsdämpfende Werkzeughalter wie Hydraulik- oder Schrumpffutter auf. Optimieren Sie schließlich Ihre Feeds und Geschwindigkeiten. Halten Sie eine hohe Spanlast aufrecht, um den Fräser zu stabilisieren, und verwenden Sie dynamische Hochgeschwindigkeitsfräswerkzeugwege, um den radialen Eingriff zu reduzieren.
A: Eine 3-Achsen-Maschine zeichnet sich durch einseitige Toleranzen aus. Bei mehrseitigen Arbeiten ist jedoch das manuelle Wenden auf einer 3-Achsen-Mitte erforderlich. Diese manuelle Neuindizierung erhöht das Risiko einer Bezugspunktverschiebung. Eine 4-Achsen-Maschine nutzt die Drehpositionierung, um auf mehrere Flächen zuzugreifen, ohne das Teil freizugeben, und garantiert so überlegene relative Toleranzen auf allen bearbeiteten Seiten.
A: Standard-CNC-Profilzentren bearbeiten typischerweise Längen von 3 Metern bis über 7 Metern. Für außergewöhnlich lange Architekturteile verwenden Hersteller Maschinen mit verlängerten Betten. Einige Spezialmaschinen verfügen über Durchlauffunktionen, sodass Extrusionen, die länger als der Maschinenraum sind, indexiert und in aufeinanderfolgenden Segmenten bearbeitet werden können.
A: Übermäßige Klemmkraft verbiegt oder zerdrückt dünnwandiges Aluminium. Maschinisten schneiden die Merkmale in diesen verzerrten Zustand. Sobald sich der Schraubstock öffnet, erfährt das Material einen „Rückfederungseffekt“. Das Teil kehrt in seine natürliche Form zurück, aber die bearbeiteten Merkmale verschieben sich sofort aus der Toleranz. Eine präzise Drehmomentanwendung ist zwingend erforderlich.


