
- UNTERNEHMEN
- Produkte
- HEISS
- SERVICE
- Kernkompetenzen
- Erfolgsgeschichten
- Nachrichten und Ereignisse
- KONTAKT
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-16 Herkunft:Powered


Die Verarbeitung langer Aluminiumstrangpressteile stellt einzigartige betriebliche Engpässe dar. Die Mehrflächenbearbeitung und die Anhäufung von Toleranzen beeinträchtigen häufig schnelllebige Produktionslinien. Für Hersteller, die komplexe Architektur- oder Industrieprofile verarbeiten, erfordern Standard-3-Achsen-Systeme häufig eine ständige manuelle Neupositionierung der Teile. Diese sich wiederholende Handhabung schmälert unweigerlich die Gewinnspanne. Außerdem führt es zu kostspieligen menschlichen Fehlern bei kritischen Strukturbaugruppen. Um wettbewerbsfähig zu bleiben, benötigen Sie eine äußerst zuverlässige Lösung.
Dieser Leitfaden bietet einen evidenzbasierten Rahmen für die Bewertung Ihrer Maschinen-Upgrade-Optionen. Wir helfen Ihnen herauszufinden, ob die Umstellung auf ein 4-Achsen-System der richtige strategische Schritt für Ihre Einrichtung ist. Sie lernen, die betrieblichen Realitäten richtig einzuschätzen. Wir helfen Ihnen auch dabei, Maschinenfunktionen an bestimmte Produktionsanwendungen anzupassen. Letztendlich erhalten Sie die Erkenntnisse, die Sie benötigen, um diese erhebliche Ausrüstungsinvestition zu rechtfertigen.
Der Wendepunkt: Der Übergang zu 4-Achsen ist gerechtfertigt, wenn die manuelle Neupositionierung langer Extrusionen zu Ausfallzeiten von >15 % oder einer inakzeptablen Toleranzstapelung führt.
Anwendungsschwerpunkt: Die Technologie ist speziell für die mehrseitige Bearbeitung linearer Teile konzipiert, insbesondere in einem 4-Achsen-CNC-Bearbeitungszentrum für Aluminiumfassaden .
Anpassung ist entscheidend: Bettlängen, pneumatische Spannzonen und Softwareintegration müssen auf spezifische Profilgeometrien zugeschnitten sein, um einen echten ROI zu erzielen.
Umsetzungsrealität: Die Einführung der 4-Achsen-Technologie erfordert eine Verbesserung der CAM-Programmierfähigkeiten und eine sorgfältige Beachtung der Kollisionsvermeidung während der A-Achsen-Rotation.
Hersteller verlassen sich bei Standard-Flachplattenarbeiten stark auf 3-Achsen-Fräsmaschinen. Bei der Verarbeitung mehrseitiger Extrusionen sind sie jedoch deutlich leistungsschwächer. Bei der Herstellung langer Strukturprofile entdecken Sie schnell versteckte Kosten. Hier sind die drei Hauptursachen für den Ausfall von Legacy-Systemen:
Aufgrund ständiger manueller Eingriffe steigen die Arbeitskosten rapide an.
Toleranzstapelung ruiniert die Endmontagegeometrien.
Engpässe drosseln den Gesamtdurchsatz Ihrer Fabrik.
Die Kosten manueller Eingriffe
Jeder Bedienereingriff erhöht Ihre Produktionskosten. Ihre Mitarbeiter verschwenden wertvolle Arbeitsstunden mit dem Entriegeln, Drehen und erneuten Spannen von 3- bis 7-Meter-Profilen. Diese manuellen Resets stoppen die Spindeldrehung vollständig. Sie führen zu einem sprunghaft ansteigenden Maschinenstillstand. Wenn Bediener schwere Teile manuell wenden, verdoppeln sich die Zykluszeiten. Mit jeder einzelnen Schicht gehen wertvolle Produktionskapazitäten verloren.
Risiken der Toleranzstapelung
Die manuelle Teiledrehung birgt erhebliche Risiken bei der Qualitätskontrolle. Jede manuelle Drehung einer 3-Achsen-Maschine führt zu winzigen Fehlausrichtungen. Diese kleinen Fehler verstärken sich schnell. Sie werden zu kritischen Fehlern in Baugruppen wie Vorhangfassaden. Eine Abweichung von einem halben Millimeter auf einer Seite vergrößert sich über eine Spannweite von 7 Metern. Diese Toleranzstapelung führt nachgelagert zu katastrophalen Montageausfällen.
Durchsatzbeschränkungen
Die einseitige Verarbeitung schränkt Ihre Skalierungsfähigkeit stark ein. Bei der Vertragsabwicklung mit hohem Volumen kommt es schnell zu Engpässen. Sie können knappe Fristen nicht einhalten, wenn die Maschinen beim manuellen Umdrehen stillstehen. Anlagen stoßen oft an eine harte Produktionsobergrenze. Sie können nicht einfach weitere Schichten hinzufügen, um dieses grundlegende Workflow-Problem zu lösen.
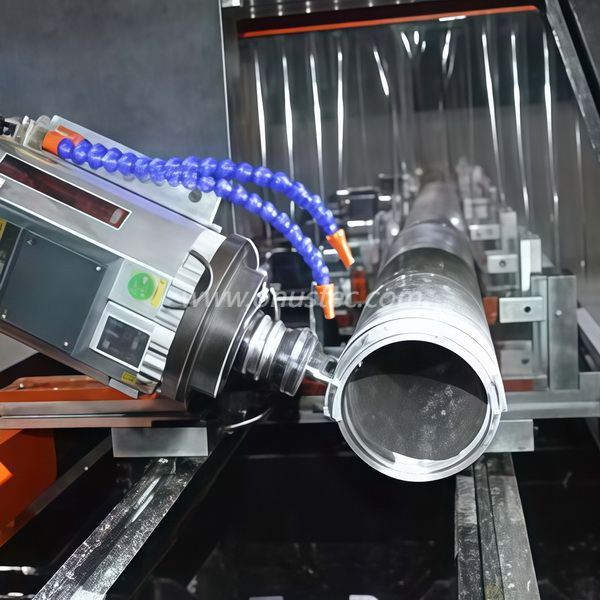
Sie müssen Ihre Maschinenstrategie pragmatisch bewerten. Nicht jede Anlage benötigt mehrachsige Verbundfähigkeiten. Lassen Sie uns die tatsächlichen Produktionsunterschiede zwischen diesen Systemen untersuchen.
3-Achsen vs. 4-Achsen
Verwenden Sie hier eine strenge Entscheidungslinse. Ein 3-Achsen-Setup ist bei der Flachplatten-Aluminiumfräsung definitiv die bessere Wahl. Es bleibt für die 2D-Blechbearbeitung äußerst kostengünstig. Bei der Bearbeitung von drei oder vier Seiten eines Rohrprofils ist jedoch ein 4-Achsen-System erforderlich. Es ermöglicht die kontinuierliche Bearbeitung komplexer Profile. Die Spindel dreht sich normalerweise automatisch von +90° auf -90°. Dadurch entfällt das manuelle Umdrehen, das bei 3-Achsen-Systemen erforderlich ist.
4-Achsen vs. 5-Achsen
Sie fragen sich vielleicht, ob 5-Achsen besser sind. Tragen Sie die Entscheidungslinse sorgfältig auf. Ein 5-Achsen-System bietet eine unübertroffene Mehrwinkelbearbeitung. Allerdings sind die Kapitalkosten um 30 bis 50 % höher. Es erfordert auch eine deutlich steilere Programmierlernkurve. Eine 4-Achsen-Maschine bietet das optimale Gleichgewicht zwischen Geschwindigkeit, Kosten und Leistungsfähigkeit. Es bewältigt problemlos 95 % der Standard-Fassaden- und Fenster- oder Türprofile.
Vergleichstabelle der Bearbeitungsstrategie
Besonderheit | 3-Achsen-Strategie | 4-Achsen-Strategie | 5-Achsen-Strategie |
|---|---|---|---|
Teilehandhabung | Manuelle Neupositionierung erforderlich | Automatische A-Achsen-Rotation | Vollständige gleichzeitige Rotation |
Beste Anwendung | Flache Platten und Bleche | Lineare Rohrprofile | Komplexe Teile für die Luft- und Raumfahrt |
Kostenniveau | Niedrig bis mittel | Mäßig bis hoch | Sehr hoch |
Einrichtungszeit | Sehr hoch (mehrere Würfe) | Niedrig (Einzelkonfiguration) | Mäßig |
Die Aufrüstung Ihrer Ausrüstung erfordert eine klare Anwendungsanpassung. Die Technologie strahlt am hellsten, wenn sie in bestimmten Fertigungsumgebungen eingesetzt wird. Eine moderne Maschine verändert diese besonderen Arbeitsabläufe dramatisch.
Moderne Architektur erfordert außergewöhnlich präzise Profile. In den Anlagen besteht die absolute Notwendigkeit, präzises Fräsen, Bohren und Gewindeschneiden durchzuführen. Sie müssen mehrere Seiten von Pfosten und Riegeln fehlerfrei bearbeiten. Dies zu erreichen, ohne den Nullpunkt der Maschine zu verlieren, ist von größter Bedeutung. Eine schwenkbare Spindel erledigt dies mühelos. Es garantiert die Standsicherheit für massive Glasfassaden. Ein häufiger Fehler besteht darin, die Wärmeausdehnung während dieser langen Bearbeitungszyklen zu ignorieren. Best Practices schreiben die Verwendung von Umgebungstemperaturkontrollen während kritischer Mahlphasen vor.
Die Industrie treibt die Extrusionsverarbeitung an ihre Grenzen. Wir sehen eine unglaubliche Nachfrage nach Batterieträgern für Elektrofahrzeuge und Komponenten für die Luft- und Raumfahrt. Auch Automatisierungsschienen erfordern höchste Präzision. Für diese Komponenten ist eine lange und kontinuierliche Bearbeitung nicht verhandelbar. Bei jeder manuellen Unterbrechung besteht die Gefahr, dass teure Rohstoffe ruiniert werden. Sie können absolute Konzentrizität über mehrere Flächen hinweg garantieren. Dies entspricht den strengen Standards der Automobil- und Luftfahrtbranche.
Viele Geschäfte haben mit ständigen Produktvariationen zu kämpfen. Automatische Werkzeugwechsler (ATC) in Kombination mit A-Achsen-Rotation bieten die perfekte Lösung. Sie ermöglichen einen schnellen Wechsel zwischen völlig unterschiedlichen Profilchargen. Sie können in wenigen Minuten von einem schweren Strukturbalken zu einem empfindlichen Fensterrahmen wechseln. Diese Agilität hält Ihre Spindeln am Laufen und Ihr Unternehmen profitabel.
Standardlösungen optimieren selten Ihren spezifischen Arbeitsablauf. Sie müssen ein System entwerfen, das genau auf Ihre täglichen Produktionsanforderungen zugeschnitten ist. Lassen Sie uns die Kernkonfigurationselemente aufschlüsseln.
Arbeitshub und Bettlänge
Sie müssen die X-Achse genau dimensionieren. Zu den gängigen Längen gehören 3 m, 4 m, 7 m oder vollständig modulare Erweiterungen. Passen Sie dies an Ihre maximale Rohextrusionslänge an. Sie sollten auch Möglichkeiten zur Pendelbearbeitung einbeziehen. Diese Zwei-Zonen-Einrichtung ermöglicht es dem Bediener, Teile an einem Ende zu laden, während die Spindel am anderen Ende arbeitet. Es eliminiert effektiv Ausfallzeiten beim Laden.
Intelligente Spannsysteme
Das Spannen langer Teile erfordert sorgfältige Überlegung. Sie müssen die motorische, programmierbare Schraubstockpositionierung im Vergleich zu manuellen pneumatischen Klemmen bewerten. Motorisierte Klemmen gleiten basierend auf dem CAM-Programm automatisch in die richtige Position. Dies vermeidet Profilverzerrungen und verhindert unbeabsichtigte Spindelkollisionen. Manuelle Klemmen sind kostengünstiger, erfordern jedoch eine ständige Wachsamkeit des Bedieners.
Realitäten der Spindelleistung und des Drehmoments
Nicht alle Hochgeschwindigkeitsspindeln haben die gleiche Leistung. Sie müssen die kW-Werte direkt an Ihre typische Wandstärke anpassen. Unterscheiden Sie klar zwischen leichten Fensterprofilen und hochbelastbarem Industriealuminium. Leichte Profile laufen gut auf 7-kW- bis 9-kW-Spindeln. Für den aggressiven Materialabtrag benötigen industrielle Strukturträger häufig 12 bis 15 kW.
Software- und branchenspezifisches CAM
Hardware bedeutet nichts ohne robusten Code. Stellen Sie sicher, dass die Maschinensteuerungssoftware nahtlos integriert ist. Es muss eine direkte Verbindung mit branchenüblicher Architektursoftware herstellen. Plattformen wie LogiKal oder SchuCAD sind die tragenden Säulen der Branche. Möglicherweise benötigen Sie auch benutzerdefinierte API-Feeds für proprietäre ERP-Systeme.
Optimale Konfigurationsparameter
Komponente | Lichtarchitektur (Fenster) | Schwerindustrie (Automobilindustrie/Strukturbau) |
|---|---|---|
Spindelkraft | 7kW - 9kW | 12 kW - 18 kW |
Spannsystem | Manuell oder halbautomatisch pneumatisch | Voll motorisierte, programmierbare CNC-Schraubstöcke |
Kühlsystem | Standard-Mikrotropfen (MQL) | Hochdruck-MMS mit Späneförderer |
Bettlänge | 3m - 4m | 7 m+ mit Pendel-Zweizonen-Aufbau |
Bei jedem größeren Technologie-Rollout gibt es einige Reibungsverluste. Das Verständnis dieser Implementierungsrisiken hilft Ihnen, kostspielige Verzögerungen zu vermeiden. Bereiten Sie Ihr Team proaktiv auf diese Übergänge vor.
Die CAM-Programmierkurve
Sie müssen die anfängliche Schulungslücke anerkennen. Betreiber müssen von grundlegenden 2,5D-Routing-Konzepten abrücken. Sie müssen nun komplexe rotierende Werkzeugwege verwalten. Sie müssen auch fortgeschrittene Kollisionsvermeidungsalgorithmen verstehen. Ein sich drehender Spindelkopf birgt neue Unfallrisiken. Investieren Sie viel in Simulationssoftwareschulungen, bevor die Maschine eintrifft.
Anforderungen an die Einrichtung und den Platzbedarf
Diese Maschinen verfügen über eine enorme Stellfläche. Behandeln Sie sofort den erforderlichen realistischen Fußabdruck. Messen Sie nicht nur das Maschinenchassis. Sie müssen für das sichere Be- und Entladen von 7-Meter-Profilen sorgen. Gabelstapler und Brückenkräne benötigen breite Betriebskorridore. Unzureichende Abstände führen zu erheblichen Sicherheitsrisiken.
Spanmanagement und Kühlmittel
Bei der Aluminiumbearbeitung fallen große Mengen an Spänen an. Besprechen Sie die absolute Notwendigkeit robuster Späneabsaugsysteme. Automatisierte Späneförderer verhindern ein Verstopfen des Maschinenbetts. Sie benötigen außerdem eine präzise Mikrotropfenschmierung (MMS). Dieses System trägt stark zerstäubtes Öl direkt auf das Schneidwerkzeug auf. Es wurde speziell für das Hochgeschwindigkeitsschneiden von Aluminium entwickelt. Es hält Teile sauber und verlängert die Werkzeuglebensdauer erheblich.
Die Wahl des richtigen Ausrüstungspartners entscheidet über Ihren langfristigen Erfolg. Sie müssen weit über Standard-Werbebroschüren hinausschauen. Fordern Sie einen Leistungsnachweis.
Erfordern eine Zeitstudie
Kaufen Sie nicht nur aufgrund der Papierspezifikationen. Fordern Sie potenzielle Anbieter auf, eine Live-Simulation durchzuführen. Senden Sie ihnen die CAD-Datei Ihres komplexesten Profils. Lassen Sie sie die tatsächliche Reduzierung der Zykluszeit nachweisen. Eine ordnungsgemäße Zeitstudie deckt Softwarefehler und echte Spindelfunktionen auf.
Service und Spindelaustausch
Bei starker täglicher Beanspruchung gehen Maschinen zwangsläufig kaputt. Bewerten Sie die Service Level Agreements (SLAs) des Anbieters. Informieren Sie sich über die Verfügbarkeit lokaler Techniker in Ihrer Region. Sie müssen auch die Kosten und die Vorlaufzeit kritischer Teile verstehen. Fragen Sie gezielt nach Ersatzspindeln und A-Achsen-Servomotoren. Längere Ausfallzeiten zerstören Ihren Produktionsplan.
Finanzielle Bewertung
Sie müssen ein grundsolides Business Case erstellen. Berücksichtigen Sie die anfänglichen Investitionsausgaben im Vergleich zu konkreten betrieblichen Gewinnen. Prognostizieren Sie Ihre jährlichen Arbeitseinsparungen genau. Berechnen Sie die massive Reduzierung der Ausschussraten, die durch den Wegfall des manuellen Umdrehens von Teilen erreicht wird. Diese strenge finanzielle Begründung wird Ihren Return on Investment schnell klären.
Ein modernes 4-Achsen-Bearbeitungszentrum ist nicht nur eine schnellere Oberfräse. Es stellt einen grundlegenden Strukturwandel in der Verarbeitung linearer Aluminiumprofile dar. Durch den Einsatz dieser Technologie können Sie die wesentlichen Ineffizienzen der manuellen Teilehandhabung erfolgreich beseitigen. Sie schützen Ihre Gewinnspannen vor menschlichem Versagen.
Bei Einrichtungen, die stark in Vorhangfassaden, Fassaden oder maßgeschneiderte Profile mit einer Länge von mehr als 2 Metern investieren, ist die Situation klar. Die Technologie wandelt sich schnell von einem optionalen Luxus zu einer Wettbewerbsnotwendigkeit. Sie können nicht profitabel skalieren, während Sie Strukturträger manuell umdrehen.
Ergreifen Sie noch heute sofortige Maßnahmen. Prüfen Sie Ihre aktuellen Ausschussquoten und protokollieren Sie Ihre manuellen Umsetzzeiten. Identifizieren Sie die genauen Engpässe, die Ihren Montagebereich behindern. Wenden Sie sich dann für eine individuelle Zykluszeitanalyse an vertrauenswürdige Geräteingenieure. Beginnen Sie jetzt mit dem Aufbau Ihrer finanziellen Rechtfertigung, um Ihre zukünftige Leistungsfähigkeit zu sichern.
A: Der Bereich reicht typischerweise von +90° bis -90° und ermöglicht eine Gesamtdrehung von 180 Grad. Dies ermöglicht die Bearbeitung der Ober-, Vorder- und Rückseite ohne Lösen der Spannung. Einige fortschrittliche Modelle bieten eine kontinuierliche 360°-Bearbeitung bei Verwendung von Drehspannfuttern. Allerdings setzen die meisten Standard-Profilbearbeitungszentren hierzu auf feststehende Spannvorrichtungen in Kombination mit einem schnell schwenkbaren Spindelkopf.
A: Es verändert die Produktion, indem es die Bearbeitung aller strukturellen Kerben, Entwässerungsschlitze und Hardware-Montagelöcher in einer einzigen Aufspannung ermöglicht. Dieser Ansatz garantiert absolute geometrische Beziehungen zwischen Merkmalen auf verschiedenen Flächen. Dadurch werden Toleranzstapel- und Fehlausrichtungsfehler vollständig eliminiert, die bei herkömmlichen manuellen 3-Achsen-Rotationsmethoden bei der Endmontage auftreten.
A: Im Allgemeinen nein. Ausschließlich für Aluminium optimierte Maschinen verwenden Hochgeschwindigkeitsspindeln mit geringerem Drehmoment, die zwischen 18.000 und 24.000 U/min laufen. Stahl erfordert ein enormes Drehmoment, äußerst steife Kastenrahmen und sehr niedrige Drehzahlen. Der Versuch, Stahl auf einer speziellen Aluminiummaschine zu schneiden, birgt das Risiko schwerer Spindellagerschäden und eines katastrophalen Werkzeugausfalls.
A: Abhängig von Ihrer Schichtstruktur und Ihrem Produktionsvolumen liegt der ROI in der Regel zwischen 18 und 36 Monaten. Diese schnelle Amortisation wird durch die Konsolidierung von zwei oder drei manuellen Arbeitsplätzen in einem vollautomatischen Zentrum vorangetrieben. Beschleunigt wird es zudem durch eine drastische Reduzierung von Materialverschwendung und kostspieliger Nacharbeit.


